Mata Bor Carbide: Jenis, Pemilihan, Lapisan dan Pemecahan Masalah untuk Pengeboran Logam
News Details
Mata bor karbida adalah alat pembuat lubang bawaan di sebagian besar bengkel pengerjaan logam modern, tetapi istilah ini mencakup keluarga alat yang luas yang dibangun untuk pekerjaan yang sangat berbeda. Dua mata bor yang sama-sama diberi label karbida dapat berbeda dalam hal substrat, pelapis, desain pendingin, dan geometri ujung — dan perbedaan-perbedaan tersebut menentukan apakah sebuah lubang dibuat dalam hitungan detik atau rusak dalam satu kali proses. Panduan ini menjelaskan apa itu mata bor karbida, bagaimana perbandingannya dengan baja kecepatan tinggi, cara memilihnya untuk baja dan baja tahan karat, pelapis mana yang sesuai untuk material mana, kapan desain pendingin internal layak dibeli dengan biaya tambahan, dan apa yang harus diperiksa ketika sebuah lubang tidak sesuai harapan.
Apa itu mata bor karbida dan bagaimana perannya
Mata bor karbida padat dibuat dari tungsten karbida dengan pengikat kobalt. Material ini jauh lebih keras dan tahan panas daripada baja kecepatan tinggi: perbandingan perkakas yang dipublikasikan biasanya menyebutkan kekerasan sekitar 89–93 HRA untuk karbida, dibandingkan sekitar 62–67 HRC untuk HSS, dengan ketahanan panas di kisaran 1.200 °C dibandingkan sekitar 600 °C. Kombinasi tersebut memungkinkan perkakas karbida bekerja pada kecepatan potong beberapa kali lebih tinggi daripada HSS pada baja, yang umumnya berkisar pada 80–200 m/menit untuk karbida dibandingkan 25–40 m/menit untuk HSS.
Komprominya adalah kerapuhan. Karbida tahan terhadap panas dan keausan, tetapi tidak terhadap guncangan, getaran, atau ketidaktepatan posisi. Mata bor karbida yang didukung oleh mesin kaku, holder stabil, dan runout rendah akan mempertahankan toleransi selama pemakaian lama; mata bor yang sama pada perkakas genggam atau spindle aus dapat terkelupas pada lubang pertama. Perbandingan yang dipublikasikan menunjukkan umur pakai perkakas karbida sekitar 10–20 kali lipat HSS pada baja, dengan harga satuan tiga hingga lima kali lebih tinggi — itulah sebabnya keputusan biasanya diambil berdasarkan biaya per lubang dan waktu henti daripada harga satu mata bor.
Jenis-jenis mata bor karbida
Sebagian besar katalog mengelompokkan mata bor karbida berdasarkan konstruksi dan permasalahan lubang yang mereka selesaikan.
- Mata bor ulir karbida padat adalah perkakas serbaguna utama untuk baja, besi cor, aluminium, dan pekerjaan non-besi. Berbentuk shank lurus, kaku, dan tersedia dalam seri pendek, standar, dan panjang.
- Mata bor pendingin internal memiliki saluran internal yang mengalirkan cairan pendingin ke tepi potong. Mereka adalah pilihan standar untuk lubang dalam dan material yang menghasilkan serpihan panjang dan liat.
- Mata bor bermata karbida menyolder sisipan karbida ke badan baja. Mereka cocok untuk pekerjaan abrasif seperti pasangan bata, beberapa jenis besi cor, dan lubang berdiameter besar di mana badan karbida penuh akan tidak ekonomis.
- Mata bor mikro adalah perkakas karbida padat untuk lubang kecil pada elektronik, suku cadang medis, dan pekerjaan instrumen presisi, di mana kecepatan spindle tinggi dan runout minimal lebih penting daripada laju pemakanan.
- Mata bor bertingkat memotong beberapa diameter dalam satu perkakas, mengurangi penggantian perkakas pada lembaran logam dan suku cadang berdinding tipis.
- Mata bor berkinerja tinggi menggabungkan geometri flute khusus aplikasi, persiapan tepi potong, dan pelapis untuk baja tahan karat, titanium, baja perkakas, dan paduan super.
Aturan praktisnya adalah konstruksi harus mengikuti lubang, bukan halaman katalog: diameter, kedalaman, toleransi, material, dan kekakuan mesin bersama-sama menunjuk pada satu keluarga perkakas.
Mata bor karbida vs HSS
Perbandingan di bawah ini mencerminkan nilai-nilai yang muncul dalam referensi perkakas yang dipublikasikan. Mereka adalah rentang khas untuk orientasi, bukan jaminan untuk mata bor atau mesin tertentu, karena hasilnya sangat bergantung pada benda kerja, holder, dan data pemotongan.
| Properti | Mata bor karbida padat | Mata bor HSS |
|---|---|---|
| Kekerasan | Sekitar 89–93 HRA | Sekitar 62–67 HRC |
| Ketahanan panas | Hingga sekitar 1.200 °C | Hingga sekitar 600 °C |
| Kecepatan potong pada baja | Umumnya 80–200 m/menit | Umumnya 25–40 m/menit |
| Ketangguhan | Rendah; sensitif terhadap guncangan dan ketidaktepatan posisi | Tinggi; toleran dalam pengaturan yang tidak stabil |
| Umur pakai pada baja | Dilaporkan sekitar 10–20 kali lipat HSS | Dasar acuan |
| Biaya relatif perkakas | Sekitar 3–5 kali lebih tinggi | Terendah |
| Kesesuaian umum | Produksi CNC, toleransi ketat, material keras atau abrasif | Pengeboran manual, perawatan, volume rendah, kekakuan kurang |
Dalam praktiknya, karbida unggul ketika mesin kaku, toleransi penting, material keras atau abrasif, dan penggantian perkakas memakan biaya lebih mahal daripada selisih harganya. HSS atau HSS kobalt masih masuk akal untuk pekerjaan sekali jadi, pengeboran tangan, pekerjaan perbaikan, dan mesin lama dengan runout yang dapat menyebabkan tepi karbida terkelupas.
Cara memilih mata bor untuk baja
Baja bukanlah satu material. Baja lunak, baja paduan, baja tahan karat, dan baja perkakas berperilaku berbeda, jadi pemilihan harus mengikuti urutan tetap daripada mata bor favorit.
- Identifikasi kelompok material. Referensi perkakas menggunakan kelompok ISO — P untuk baja, M untuk stainless, K untuk besi cor, N untuk non-besi, S untuk paduan super, dan H untuk material yang dikeraskan. Kelompok menentukan persiapan tepi potong, pelapis, dan data pemotongan.
- Pilih konstruksi mata bor. Karbida padat untuk kecepatan, akurasi, dan umur pakai dalam pengaturan stabil; karbida pendingin internal untuk kedalaman dan pembuangan serpihan; HSS kobalt di mana kekakuan terbatas atau volume rendah.
- Sesuaikan geometri ujung. Ujung split point 135° mampu memusatkan diri, mengurangi gaya dorong, dan menghentikan mata bor meluncur pada baja paduan dan stainless. Ujung 118° lebih serbaguna tetapi sering memerlukan lubang pilot pada logam keras.
- Periksa panjang flute terhadap kedalaman lubang. Flute harus lebih panjang daripada lubang ditambah ketebalan material agar serpihan dapat keluar; mata bor flute pendek pada lubang dalam akan menumpuk kotoran dan mengalami panas berlebih.
- Tentukan pendingin. Pendingin internal hampir menjadi keharusan di luar sekitar 5×D dan menjadi wajib pada 8×D dan lebih dalam.
- Pilih pelapis untuk material, bukan berdasarkan warna pada kemasan.
- Konfirmasi kekakuan dan runout — holder, perlengkapan, dan kondisi spindle menentukan apakah karbida dapat digunakan sama sekali.
- Mulai dari data pemotongan pabrikan dan sesuaikan berdasarkan serpihan dan beban daripada tebakan.
Di luar sekitar diameter 12–13 mm pada baja keras, mata bor ulir mulai kesulitan; pemotong annular atau mata bor sisipan indeks biasanya menjadi jawaban yang lebih baik, dan logika yang sama berlaku ketika lubang besar dibandingkan dengan mesin.
Pelapis mata bor: TiAlN vs TiN
Pelapis adalah manajemen panas. Mereka tidak memotong, tetapi mereka membatasi seberapa banyak panas mencapai substrat karbida dan seberapa besar keausan yang dialami sisi potong. Tabel perbandingan yang dipublikasikan biasanya menyebutkan nilai-nilai berikut.
| Pelapis | Kekerasan | Suhu kerja | Penggunaan umum | Perhatikan |
|---|---|---|---|---|
| TiN | Sekitar 2.200–2.500 HV | Sekitar 600 °C | Baja karbon, besi cor, pekerjaan umum | Oksidasi cepat pada kecepatan dan suhu tinggi |
| TiAlN | Sekitar 2.800–3.200 HV | Sekitar 900–1.000 °C | Baja tahan karat, baja paduan, titanium, kecepatan tinggi, dan pemotongan kering | Risiko built-up edge pada aluminium |
| AlTiN | Sekitar 3.000–3.500 HV | Sekitar 1.000–1.100 °C | Baja perkakas, paduan super | Lebih rapuh; tidak cocok untuk potongan terputus |
| DLC | Sekitar 5.000–8.000 HV | Sekitar 400–500 °C | Aluminium, paduan tembaga, komposit | Terdegradasi jika zona potong berjalan sangat panas |
Kesalahan umum adalah memperlakukan TiAlN sebagai peningkatan untuk semua hal. Dalam pekerjaan besi, iya, karena aluminium dalam pelapis membentuk lapisan oksida tipis yang menahan panas. Pada aluminium dan paduan non-besi lunak lainnya, pelapis ini dapat bekerja melawan Anda: pelapis mempromosikan pengelasan serpihan dan built-up edge, jadi flute dipoles, lapisan tipe ZrN atau DLC adalah pilihan yang lebih baik. TiN tetap menjadi pilihan masuk akal dengan biaya lebih rendah untuk baja karbon dan besi cor di mana suhu pemotongan tetap moderat.
Mata bor pendingin internal untuk lubang dalam
Pembuangan serpihan adalah batasan sebenarnya pada kedalaman lubang. Begitu serpihan mulai menumpuk di flute, torsi naik, panas terkonsentrasi, dan mata bor akan patah atau meninggalkan lubang robek. Mata bor pendingin internal menyelesaikan ini dengan mengalirkan cairan pendingin melalui saluran internal langsung ke tepi potong, sehingga serpihan didorong kembali keluar dari lubang alih-alih dipotong ulang.
Dalam panduan perkakas yang dipublikasikan, keluarga karbida lubang dalam ditawarkan dalam rasio panjang-terhadap-diameter 8×D, 12×D, dan bahkan 20×D. Ini tidak dapat dipertukarkan dengan mata bor panjang standar: mereka memerlukan tekanan dan aliran pendingin yang cukup, pemilihan rasio kedalaman yang benar, dan pengaturan kaku. Jika tekanan pendingin tidak memadai, pengeboran bertahap dengan mata bor standar seringkali lebih andal daripada mata bor pendingin internal yang berjalan dengan aliran kurang.
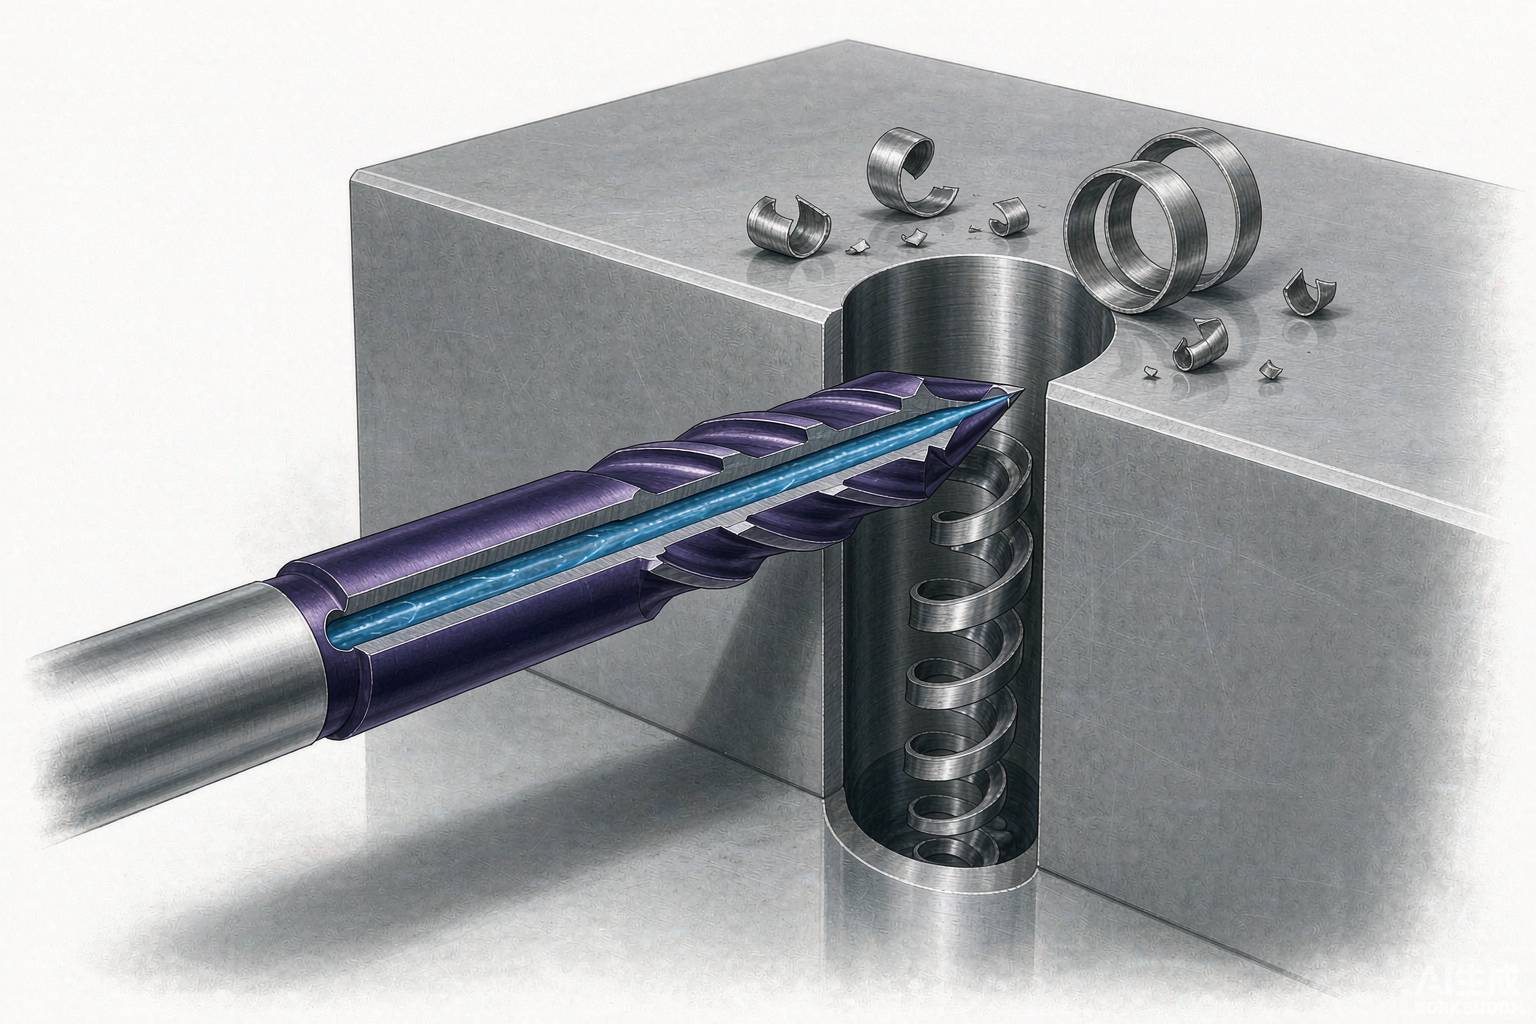
Pengeboran baja tahan karat dengan mata bor karbida
Baja tahan karat menghukum mata bor yang salah lebih daripada baja lunak. Jenis austenitik mengeras cepat karena kerja, dan mata bor yang bergesekan daripada memotong akan mengeraskan permukaan yang sedang coba dimasuki. Serpihan panjang dan liat kemudian melilit perkakas, memerangkap panas, dan mematahkan tepi.
Mata bor karbida untuk baja tahan karat biasanya dipasangkan dengan desain pendingin internal dan persiapan tepi yang lebih tajam dan positif daripada mata bor serbaguna. Prioritasnya adalah pemakanan terus-menerus daripada berhenti sejenak, pendingin yang cukup untuk membersihkan serpihan dan mendinginkan tepi, dan data pemotongan yang menjaga perkakas bekerja di bawah lapisan yang mengeras. HSS kobalt tetap merupakan alternatif yang wajar untuk pekerjaan volume rendah atau manual pada baja tahan karat, di mana ketangguhannya lebih penting daripada kecepatan.
Sudut dan geometri ujung mata bor
Sudut ujung dan desain flute menentukan bagaimana mata bor masuk dan bagaimana serpihan keluar.
- 118° adalah ujung serbaguna tradisional. Ini serbaguna dan toleran, tetapi pada logam keras sering memerlukan lubang pilot atau mata bor tengah untuk memulai dengan akurat.
- 135° split point mampu memusatkan diri, menurunkan gaya dorong, dan mengurangi peluncuran. Ini adalah pilihan umum untuk baja paduan, tahan karat, dan pekerjaan CNC di mana akurasi posisi penting.
- 140° dan ujung lebih datar muncul pada beberapa mata bor berkinerja tinggi dan material yang dikeraskan, menukar kemudahan masuk dengan kekuatan tepi.
- Ketebalan web dan sudut helix mengendalikan ruang serpihan dan kekakuan. Material tangguh menyukai inti yang lebih kuat; jenis serpihan panjang memerlukan geometri flute yang memindahkan serpihan dengan cepat.
Geometri juga merupakan tempat pengasahan ulang penting: mata bor yang diasah ulang ke sudut ujung yang berbeda tidak lagi cocok dengan data pemotongan yang saat dibeli, dan kinerja menurun sebelum sesuatu terlihat rusak.
Masalah pengeboran umum dan solusinya
| Gejala | Kemungkinan penyebab | Tindakan pertama |
|---|---|---|
| Serpihan menyumbat flute | Aliran atau tekanan pendingin tidak mencukupi, flute terlalu pendek untuk kedalaman, pemakanan terlalu tinggi untuk bentuk serpihan | Naikkan aliran dan tekanan pendingin, kurangi pemakanan sedikit, gunakan pengeboran bertahap atau mata bor pendingin internal |
| Tepi terkelupas atau patah | Runout, penjepitan tidak stabil, pemakanan terlalu agresif saat masuk, mata bor terlalu panjang untuk diameter | Periksa holder dan penyelarasan, persingkat overhang, kurangi pemakanan saat masuk, verifikasi data pemotongan |
| Lubang kebesaran atau tidak bulat | Ujung aus atau diasah salah, getaran, pemusatan kurang baik | Periksa geometri ujung, tingkatkan kekakuan, gunakan mata bor split point atau lubang pilot |
| Dinding lubang kasar atau keluaran robek | Built-up edge, pendingin tidak mencukupi, pemakanan terlalu rendah menyebabkan gesekan | Sesuaikan pelapis dengan material, tingkatkan pendingin, naikkan pemakanan ke dalam potongan |
| Perubahan warna pada tepi mata bor | Suhu pemotongan terlalu tinggi; pelapis gagal secara lokal | Kurangi kecepatan, tingkatkan pendinginan, ganti mata bor sebelum substrat terpengaruh |
Biaya per lubang menempatkan gejala-gejala ini dalam perspektif. Mata bor yang bertahan lebih lama tetapi patah secara tak terduga biasanya lebih mahal daripada yang lebih murah yang dipensiunkan sesuai jadwal, karena limbah, pengerjaan ulang, dan waktu henti tak terencana lebih mahal daripada perkakas. Melacak umur pakai perkakas, pengasahan ulang, dan penghentian per suku cadang adalah satu-satunya cara andal untuk membandingkan dua mata bor pada pekerjaan yang sama.
Pertanyaan yang sering diajukan
Apakah mata bor karbida layak untuk bengkel kecil?
Tergantung pada mesin daripada ukuran bengkel. Jika spindle kaku, holder dalam kondisi baik, dan lubang dibuat dalam produksi atau pada material keras, mata bor karbida biasanya menurunkan biaya per lubang. Untuk pengeboran tangan sesekali atau pengaturan tidak stabil, risiko terkelupas lebih besar daripada keuntungan kecepatan.
Apakah mata bor karbida dapat digunakan tanpa pendingin?
Beberapa jenis berlapis dirancang untuk pelumasan kering atau kuantitas minimum pada material tertentu, tetapi sebagian besar pengeboran karbida mengandalkan pendingin untuk kendali panas dan pembuangan serpihan. Memotong kering dengan mata bor karbida serbaguna pada baja biasanya menurunkan umur pakai secara tajam.
Pelapis mana yang harus digunakan untuk aluminium?
Flute dipoles, lapisan tipe ZrN, atau DLC adalah pilihan umum. TiAlN umumnya dihindari karena mendorong built-up edge pada aluminium, yang menyebabkan hasil akhir lubang buruk dan dimensi tidak stabil.
Apa artinya ini bagi pembeli
Pemilihan bermuara pada empat pertanyaan: material apa, seberapa dalam, seberapa ketat, dan seberapa kaku mesin. Jawab pertanyaan-pertanyaan itu dan keluarga mata bor, pelapis, serta desain pendingin akan mengikuti. Mata bor yang dibeli hanya berdasarkan harga cenderung sering dibeli ulang; mata bor yang dicocokkan dengan proses cenderung dibeli sekali dan diasah ulang.


