Thread Milling vs Tapping: Bagaimana Memilih Metode Pembuatan Ulir yang Tepat
News Details
Apa Itu Pengefraisan dan Penyadapan Ulir?
Penyadapan dan pengefraisan ulir adalah dua cara paling umum untuk memotong ulir internal pada mesin CNC, dan keduanya menghilangkan logam dengan cara yang pada dasarnya berbeda.
Penyadapan menggunakan tap — alat berulir dengan alur aksial — yang masuk ke lubang yang telah dibor sebelumnya dan memotong profil ulir lengkap dalam satu lintasan. Tap berputar dan memaju dengan kecepatan pemajuan yang disesuaikan dengan pitch-nya sendiri, sehingga setiap sisi ulir terlibat secara bersamaan. Ini adalah proses satu langkah yang langsung: satu tap untuk satu ukuran ulir, masuk dan keluar.
Pengefraisan ulir menggunakan pemotong berdiameter lebih kecil, biasanya berupa pemotong ulir karbida padat, yang masuk ke lubang dan bergerak mengelilingi dinding internal sepanjang jalur interpolasi heliks. Ulir terbentuk secara bertahap, satu orbit pada satu waktu, dengan setiap putaran penuh memajukan pemotong sejauh satu pitch. Karena pemotong lebih kecil dari lubang yang telah selesai, terdapat ruang terbuka di sekitar alat untuk membuang serpihan, dan beban pemotongan tetap rendah selama lintasan berlangsung.
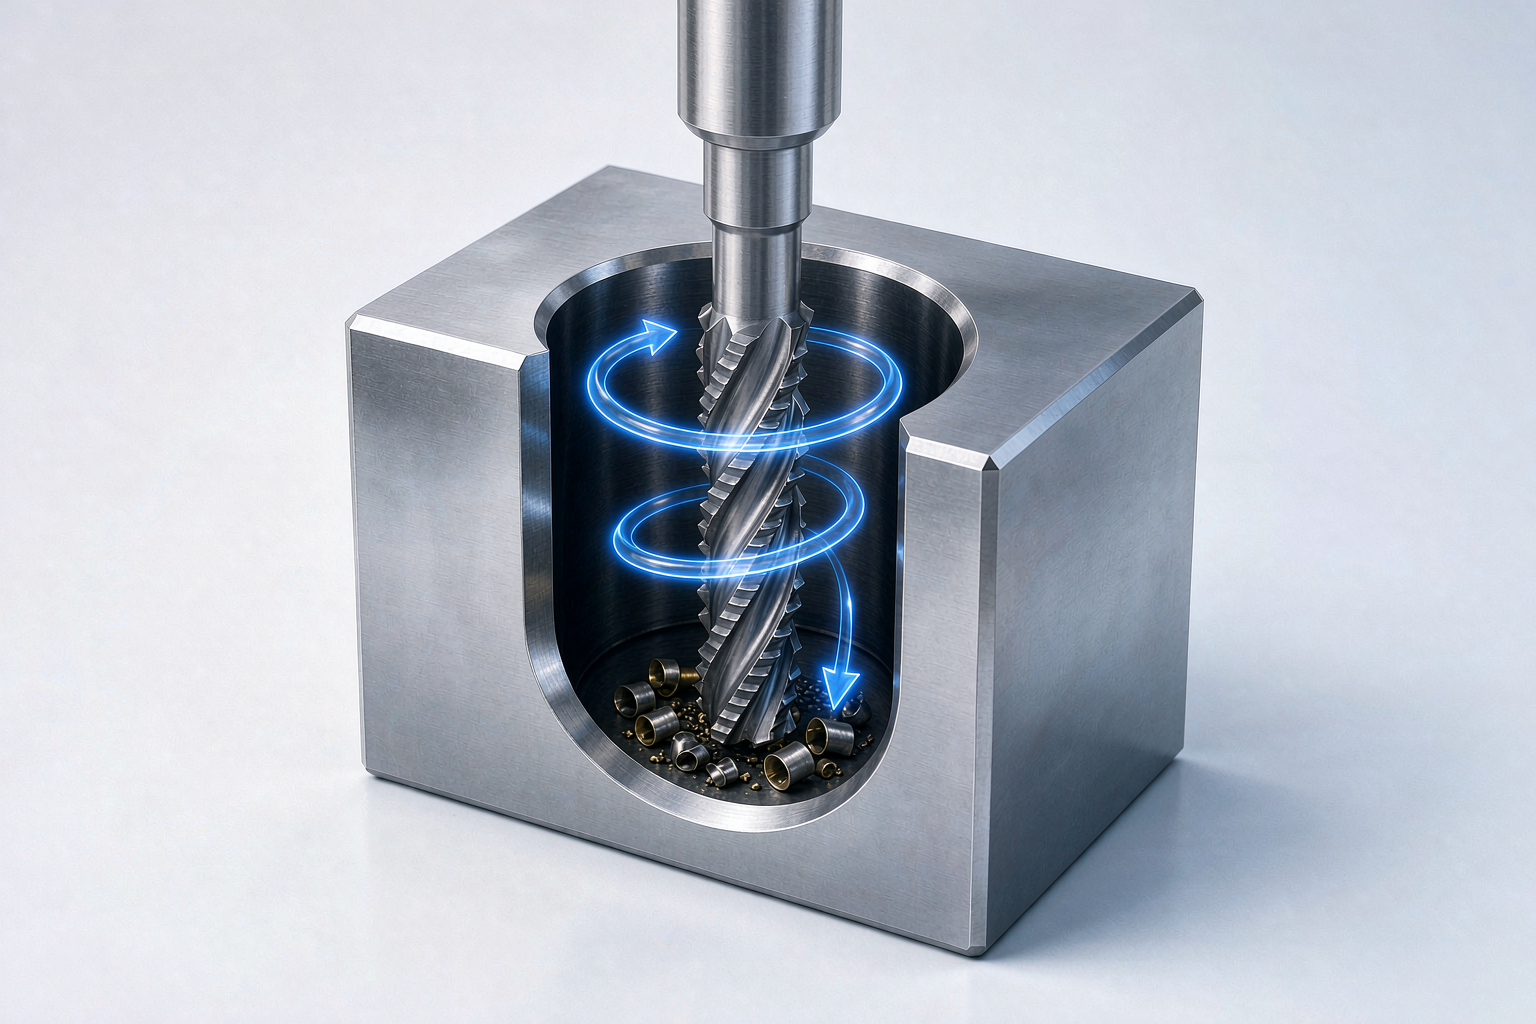
Perbedaan praktis yang muncul dari kedua aksi pemotongan ini membentuk segala hal lain dalam artikel ini: tap berkomitmen pada pemotongan penuh dalam satu keterlibatan, sementara pemotong ulir dapat menyesuaikan, menjeda, atau menarik kembali pada titik mana pun. Seberapa besar hal itu bergantung pada bagian, material, dan volume pekerjaan.
Fraisan Ulir vs Penyadapan: Perbandingan Langsung
Tabel di bawah ini merangkum bagaimana kedua metode dibandingkan pada faktor-faktor yang paling sering menentukan pilihan.
| Faktor | Fraisan Ulir | Penyadapan |
|---|---|---|
| Waktu Siklus | Lebih lambat per lubang, terutama pada ulir kecil | Cepat, ideal untuk lubang berukuran sama yang berulang |
| Risiko Patah Alat | Rendah — pemotong dapat ditarik kembali dan lubang dapat diperbaiki | Lebih tinggi — tap yang patah pada bagian yang sudah jadi mahal untuk dilepas |
| Lubang Buta | Sangat baik — ulir dapat mencapai dekat dengan dasar lubang | Dibatasi oleh lead tap, penumpukan serpihan, dan ruang pelepasan |
| Material Keras | Pemotongan bertahap menjaga beban tetap rendah pada paduan keras atau tangguh | Menantang; memerlukan tap khusus dan kondisi yang hati-hati |
| Fleksibilitas Ukuran Ulir | Satu pemotong dapat mencakup beberapa diameter dengan pitch yang sama | Satu tap per ukuran dan pitch |
| Kualitas Ulir | Penyelesaian permukaan yang baik; diameter pitch dapat disesuaikan dalam program | Baik jika kondisi tepat, tetapi ukuran bergantung pada tap |
| Ulir Diameter Besar | Hemat biaya; gaya pemotongan tetap moderat | Tap besar menjadi mahal dan menuntut |
| Pengaturan dan Pemrograman | Memerlukan interpolasi heliks dan program yang teruji | Sederhana; bekerja dengan siklus penyadapan standar |
Tidak ada baris tunggal yang memenangkan perbandingan ini sendiri. Pertanyaan yang tepat adalah faktor mana yang dominan dalam aplikasi Anda.
Kapan Menggunakan Fraisan Ulir
Fraisan ulir mendapatkan tempatnya dalam empat situasi yang sering muncul dalam pengerjaan presisi.
Lubang buta dengan keterlibatan ulir dalam
Pada lubang buta, tap memerlukan ruang lead untuk ujung chamfer-nya, ruang untuk serpihan, dan jarak bebas sebelum mencapai dasar — yang sering berarti ulir yang dapat digunakan berhenti sebelum tempat yang diinginkan desain. Pemotong ulir memotong dengan ujung dan sisi alat sepanjang jalur terkontrol, sehingga ulir dapat diperluas lebih dekat ke dasar lubang, dan serpihan tidak dipaksa ke depan alat profil penuh.
Material yang Sulit Dikerjakan
Pada baja tahan karat, paduan titanium, dan material keras atau work-hardening lainnya, keterlibatan profil penuh dari tap menghasilkan torsi dan panas tinggi dalam satu lintasan — kondisi klasik untuk tap yang patah. Fraisan ulir mendistribusikan pemotongan ke beberapa orbit ringan, menjaga gaya pemotongan dan panas tetap lebih rendah. Pada benda kerja mahal, menghindari satu bagian yang dibuang dapat membenarkan waktu siklus yang lebih lama berkali-kali lipat.
Beberapa ukuran ulir dengan karakteristik yang sama
Satu pemotong ulir sering kali dapat mencakup beberapa diameter dengan pitch yang sama, cukup dengan mengubah orbit yang diprogram. Untuk bengkel yang menangani pekerjaan campuran, ini menggantikan laci-laci tap dengan satu atau dua pemotong dan perpustakaan program — lebih sedikit pergantian alat, lebih sedikit inventaris, dan pergantian yang lebih cepat.
Bagian bernilai tinggi atau sulit diperbaiki
Ketika bagian yang dibuang berarti jam-jam pengerjaan yang hilang — komponen kedirgantaraan, bagian medis, rumah besar — keamanan proses lebih penting daripada kecepatan mentah. Fraisan ulir menawarkan jalur pemulihan yang tidak dimiliki penyadapan: jika ukuran meleset, operator menyesuaikan offset dan memotong ulir kembali di tempat.
Kelebihan dan Kekurangan Fraisan Ulir
Kelebihan fraisan ulir mengikuti langsung dari aksi pemotongan bertahapnya:
- Risiko patah rendah dan perbaikan dalam mesin — penyesuaian ukuran dilakukan dalam program, tanpa ulir yang saling bertaut
- Satu pemotong untuk beberapa diameter dengan pitch yang sama, mengurangi inventaris alat
- Ulir dekat dengan dasar lubang buta tanpa geometri tap khusus
- Beban pemotongan yang lebih rendah dan lebih stabil pada material sulit
- Penyelesaian permukaan yang lebih baik, karena ulir difraiskan daripada dibentuk dalam satu lintasan berat
- Kemampuan untuk memotong ulir internal dan eksternal dengan alat yang sesuai
Kekurangannya sama nyata dan harus ditimbang dengan jujur:
- Waktu siklus lebih lambat daripada penyadapan, terutama pada lubang kecil yang berulang
- Pemrograman lebih menuntut — mesin harus mendukung interpolasi heliks pada ketiga sumbu
- Harga beli per alat lebih tinggi daripada tap standar
- Pemotong ulir sangat kecil bersifat halus; untuk diameter kecil pada material lunak, tap mungkin tetap menjadi pilihan praktis
- Hasil bergantung pada kekakuan pengaturan — pengaturan yang buruk mengikis keunggulan kualitas
Kapan Penyadapan Masih Menjadi Pilihan yang Tepat
Semua ini tidak membuat penyadapan usang. Untuk produksi volume tinggi dari ulir standar pada material yang mudah dikerjakan, penyadapan tetap merupakan rute tercepat dan paling ekonomis. Lubang tembus M8 pada baja ringan, yang diulang ribuan kali pada mesin yang terawat baik, adalah tepat pekerjaan yang dirancang untuk tap: satu alat, satu gerakan, upaya pemrograman minimal.
Penyadapan juga masuk akal ketika mesin tidak dapat melakukan interpolasi heliks yang andal, ketika bengkel menjalankan siklus penyadapan sederhana pada peralatan lama, atau ketika toleransi ulir tidak kritis dan anggaran alat terbatas. Strategi ulir yang seimbang menggunakan kedua metode: tap untuk pekerjaan cepat yang dapat diulang, dan pemotong ulir di mana fleksibilitas, kesulitan material, atau risiko pembuangan membenarkan waktu siklus tambahan.
Fraisan Ulir vs Biaya Penyadapan: Melampaui Harga Alat
Membandingkan label harga tap dan pemotong ulir adalah perbandingan termudah yang dapat dilakukan dan yang paling menyesatkan. Tap berbiaya lebih rendah, dan per lubang pada material mudah biasanya menghasilkan ulir yang lebih murah. Gambaran biaya total menambahkan beberapa faktor:
- Risiko pembuangan. Ketika tap patah pada benda kerja yang hampir selesai, kerugiannya adalah nilai dari segala hal yang sudah dilakukan pada bagian itu — bukan harga tap. Pada bagian bernilai tinggi, satu patah yang dihindari dapat mengimbangi perbedaan harga untuk seluruh kit alat.
- Inventaris. Satu pemotong ulir yang mencakup beberapa diameter menggantikan satu set tap, mengurangi stok, pergantian alat, dan risiko mengambil tap yang aus atau salah ukuran.
- Perbaikan dan waktu henti. Ulir yang difraiskan sedikit meleset dari toleransi dikoreksi di mesin dengan perubahan offset. Lubang berulir yang terlalu besar atau terlalu kecil biasanya berarti perbaikan tangan di luar mesin — atau pembuangan.
- Konsumsi alat. Tap aus dengan setiap lubang pada material abrasif atau keras; pemotong ulir karbida menyebarkan keausan pada lebih banyak logam yang dihilangkan per tepi, yang dapat menguntungkan pengefraisan pada jalur yang lebih panjang pada paduan tangguh.
Untuk pekerjaan volume rendah hingga menengah dengan ukuran ulir bervariasi, material sulit, atau bagian mahal, biaya total sering kali menguntungkan fraisan ulir. Untuk jalur panjang ulir standar identik pada material mudah, penyadapan biasanya menjaga biaya terendah per lubang.
Memilih Pemotong Ulir Karbida yang Tepat
Setelah aplikasi memerlukan fraisan ulir, pemilihan alat menentukan apakah proses tersebut memberikan potensinya. Pemeriksaan kunci sebelum memesan:
- Kesesuaian material. Karbida padat butiran halus dengan lapisan yang sesuai dengan material benda kerja — prinsip yang sama berlaku pada end mill dan bor — menjaga keausan tepi dapat diprediksi pada baja tahan karat, titanium, dan baja yang dikeraskan.
- Rentang pitch dan bentuk ulir. Konfirmasi rentang pitch yang diizinkan pemotong dan standar ulir untuk setiap ukuran yang akan diminta. Berbagi diameter nominal tidak membuat dua pitch dapat dipertukarkan.
- Jangkauan dan jarak bebas leher. Lubang dalam atau buta memerlukan panjang alur yang memadai dan jarak bebas leher sehingga ulir dapat dipotong hingga kedalaman tanpa shank atau pemegang mengganggu.
- Lubang minimum. Pemotong dan lehernya harus secara fisik pas dengan lubang terkecil dalam daftar pekerjaan.
- Kemampuan mesin. Interpolasi heliks yang andal dan kekakuan yang memadai adalah prasyarat; verifikasi program dan pengaturan sebelum memulai produksi.
Bekerja dengan produsen yang memproduksi alat ulir karbida padat secara internal memperpendek siklus ini. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), produsen alat pemotong karbida padat yang berbasis di Changzhou, Tiongkok, memproduksi end mill, bor, reamer, pemotong ulir, dan alat pembentuk non-standar khusus untuk aplikasi otomotif, kedirgantaraan, dan otomatisasi mesin, dan dapat memasok pemotong ulir yang sesuai dengan material dan standar ulir tertentu — termasuk alat pembentuk di mana ukuran katalog tidak cocok.
Tanya Jawab
Dapatkah pemotong ulir menggantikan tap dalam proses yang ada?
Secara teknis ya dalam sebagian besar aplikasi CNC, tetapi pertanyaan yang lebih baik adalah apakah itu menambah nilai. Jika penyadapan saat ini stabil, cepat, dan tanpa masalah, pertahankan. Pindah ke fraisan ulir ketika kontrol ukuran, risiko patah, kedalaman ulir, atau kesulitan material memakan waktu atau uang nyata.
Apakah pemotong ulir memerlukan lubang yang telah dibor sebelumnya?
Fraisan ulir standar memotong ke dalam lubang yang ada, sehingga lubang dibor terlebih dahulu. Beberapa alat khusus dapat mengebor, mengulir, dan membuat chamfer dalam satu pengaturan, tetapi untuk sebagian besar pekerjaan, lubang pra-bor dengan ukuran yang benar tetap menjadi bagian dari proses.
Apakah fraisan ulir praktis untuk ulir kecil?
Bisa, dengan hati-hati: pemotong ulir yang sangat kecil lebih halus dan kurang toleran terhadap runout. Untuk diameter kecil pada material mudah, penyadapan sering kali tetap menjadi pilihan yang lebih kokoh.
Metode mana yang menghasilkan ulir yang lebih baik?
Fraisan ulir umumnya menghasilkan penyelesaian yang lebih bersih dan menawarkan kontrol langsung terhadap diameter pitch melalui penyesuaian offset. Tap yang tajam dan diterapkan dengan baik pada material yang sesuai juga menghasilkan ulir yang baik — perbedaannya adalah kualitas fraisan dapat dikoreksi di mesin, sementara kualitas penyadapan bergantung pada kondisi yang ditetapkan sebelum putaran pertama.


