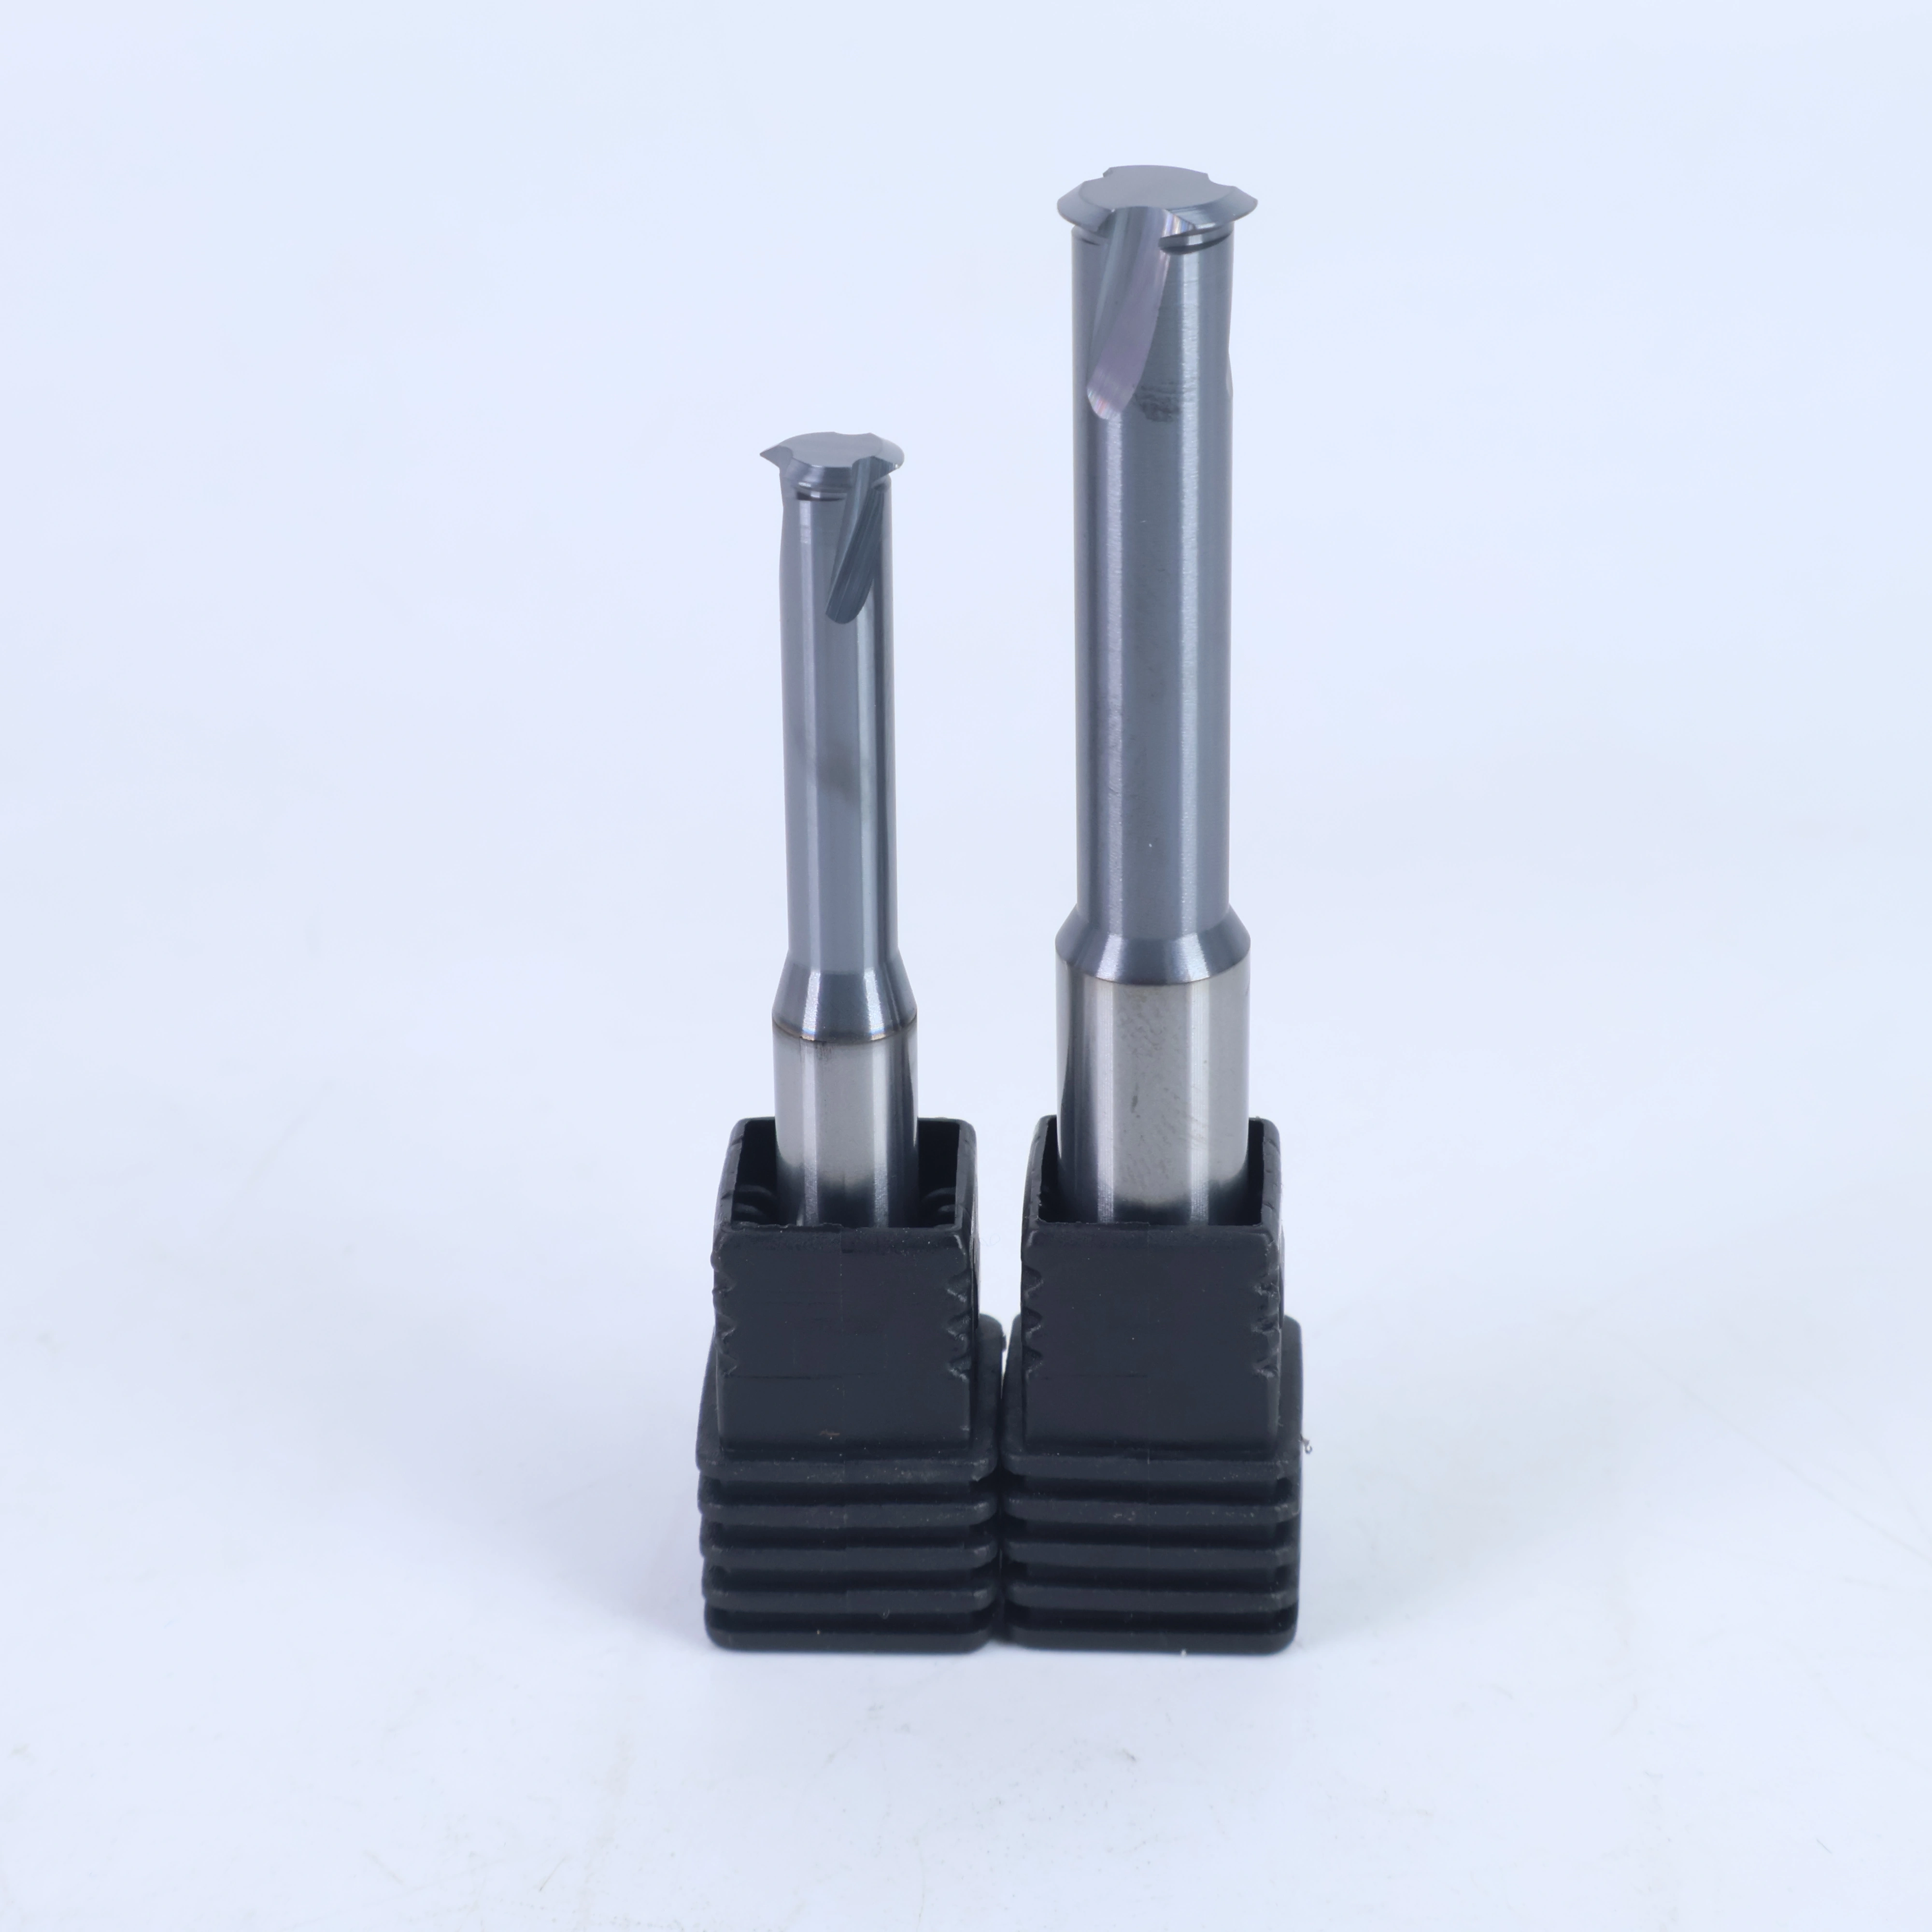
Thread milling cutter dengan gigi tunggal adalah alat penggiling ulir dari karbida padat dengan satu gigi pemotong, yang digunakan pada pusat permesinan CNC untuk memproduksi ulir metrik ISO 60° melalui interpolasi heliks. Karena hanya ada satu gigi yang sedang memotong pada satu waktu, alat yang sama dapat diprogram untuk jarak antar gigi ulir (pitch) apa pun dalam rentang kerjanya, sehingga persediaan alat yang sedikit dapat mencakup berbagai ukuran ulir. Hal ini menjadikannya pilihan praktis untuk bengkel kerja, pekerjaan prototipe dan perbaikan, lubang dalam, bagian berdinding tipis, dan paduan yang sulit dikerjakan, di mana penggantian alat untuk setiap ukuran ulir adalah biaya yang sebenarnya.
Penggilingan ulir memotong ulir sebagai jalur (path) bukan sebagai bentuk (form). Cutter masuk ke dalam lubang yang telah disiapkan, mengikuti jalur interpolasi heliks yang jarak langkahnya sesuai dengan jarak antar gigi ulir, dan menghasilkan profil dalam satu atau beberapa langkah radial di sekeliling dinding lubang. Pada alat dengan gigi tunggal, diameter ulir yang jadi dikendalikan melalui kompensasi cutter dalam program: ketika pengukur menunjukkan ulir terlalu kencang atau longgar, operator menyesuaikan nilai kompensasi dan menjalankan kembali bagian tersebut alih-alih mengganti alat. Jarak antar gigi ulir juga berasal dari program, sehingga satu cutter dapat mengerjakan M8×1.25, M8×1.0, dan jarak antar gigi ulir non-standar tanpa perubahan alat apa pun.
Geometri gigi tunggal menjaga panjang busur kontak tetap pendek, dan hal ini memiliki konsekuensi yang perlu dipertimbangkan sebelum melakukan pemesanan. Gaya pemotongan dan tekanan radial tetap rendah, sehingga alat berkinerja baik pada dinding tipis, overhang panjang, fixture ringan, dan paduan keras di mana cutter multi-gigi cenderung bergetar (chatter). Dengan satu gigi alih-alih tiga atau empat, lebih sedikit mata potong yang dapat terkelupas dan risiko cutter tersangkut di lubang buta lebih kecil, dan jika alat benar-benar rusak, badan karbida padat yang kecil jauh lebih mudah dibersihkan dari benda kerja yang mahal dibandingkan dengan tap yang patah. Komprominya adalah waktu siklus: satu ulir penuh memerlukan beberapa lintasan heliks, sehingga cutter gigi tunggal lebih lambat per bagian dibandingkan dengan alat multi-gigi yang membentuk seluruh ulir dalam sekitar satu putaran. Oleh karena itu, produksi volume tinggi pada mesin yang kaku lebih memilih desain multi-gigi, sedangkan pekerjaan campuran, volume rendah, atau sulit lebih memilih yang gigi tunggal.
Perbandingan yang biasanya pertama kali dilakukan pembeli adalah dengan tapping, bukan dengan thread mill lain. Tap cepat digunakan pada lubang tembus pada bahan lunak, tetapi tap didedikasikan untuk satu spesifikasi ulir, memberikan beban berat pada benda kerja, dan patah pada lubang buta dalam — dan tap yang patah pada sisipan cetakan atau bodi katup sering kali merugikan bagian tersebut. Penggilingan ulir memerlukan mesin yang dapat menginterpolasi heliks, membutuhkan waktu lebih lama per lubang, dan sebagai gantinya menghasilkan ulir yang ukurannya dapat dikoreksi dalam program, yang bentuknya dapat diproduksi pada bahan yang sulit untuk tap, dan yang alatnya dapat ditarik keluar jika prosesnya salah. Untuk batch kecil dan campuran, atau untuk bagian yang mahal jika dibuang, pertukaran ini biasanya sepadan.
Ulir metrik ditulis sebagai huruf M diikuti dengan diameter nominal dan jarak antar gigi ulir, misalnya M8×1.25 untuk seri kasar dan M8×1.0 untuk seri halus. Keduanya menggunakan profil dasar 60° dari ISO 68-1 dan kombinasi diameter serta jarak antar gigi ulir dari ISO 261. Diameter nominal adalah penunjukan, bukan dimensi yang diukur dan bukan diameter cutter, sehingga gambar komponen menentukan ukuran lubang, kedalaman ulir, dan jarak bebas yang dibutuhkan cutter. Tabel di bawah mencakup seri 580 dalam tiga panjang: standar, 75L, dan 100L. Setiap ukuran digiling dengan ujung ulir 60° untuk menggergaji ulir pada lubang di mana kekerasan benda kerja tetap di bawah HRC45.
Cocok untuk memproses ulir lubang dalam pada bahan dengan kekerasan hingga HRC 45°.
Seri 580, panjang standar (M0.8 hingga M20)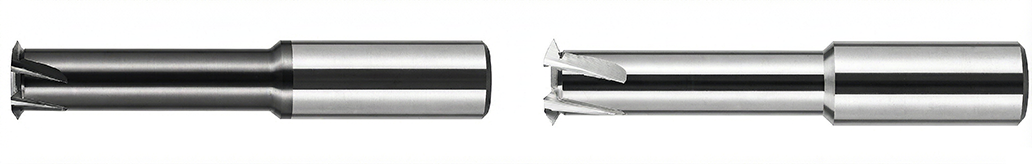
| Ulir (M) |
Jarak antar gigi (TPI) |
Diameter potong (mm) |
Panjang alur (mm) |
Diameter poros (mm) |
Panjang keseluruhan (mm) |
Mata potong |
No. Pesanan Baja |
No. Pesanan Aluminium |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
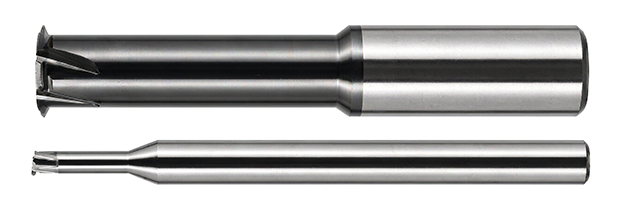
Panjang diperpanjang 75L (M1.4 hingga M10)
| Ulir (kasar) |
Jarak antar gigi (mm) |
Diameter potong (mm) |
Panjang alur (mm) |
Diameter poros (mm) |
Panjang keseluruhan (mm) |
Mata potong |
No. Pesanan Baja |
No. Pesanan Aluminium |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
Panjang diperpanjang 100L (M1.4 hingga M14)
| Ulir (kasar) |
Jarak antar gigi (mm) |
Diameter potong (mm) |
Panjang alur (mm) |
Diameter poros (mm) |
Panjang keseluruhan (mm) |
Mata potong |
No. Pesanan Baja |
No. Pesanan Aluminium |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |