Alat Milling CNC Presisi: Panduan Praktis Jenis, Pemilihan, dan Akurasi Mesin
News Details
Apa itu Alat Milling CNC Presisi?
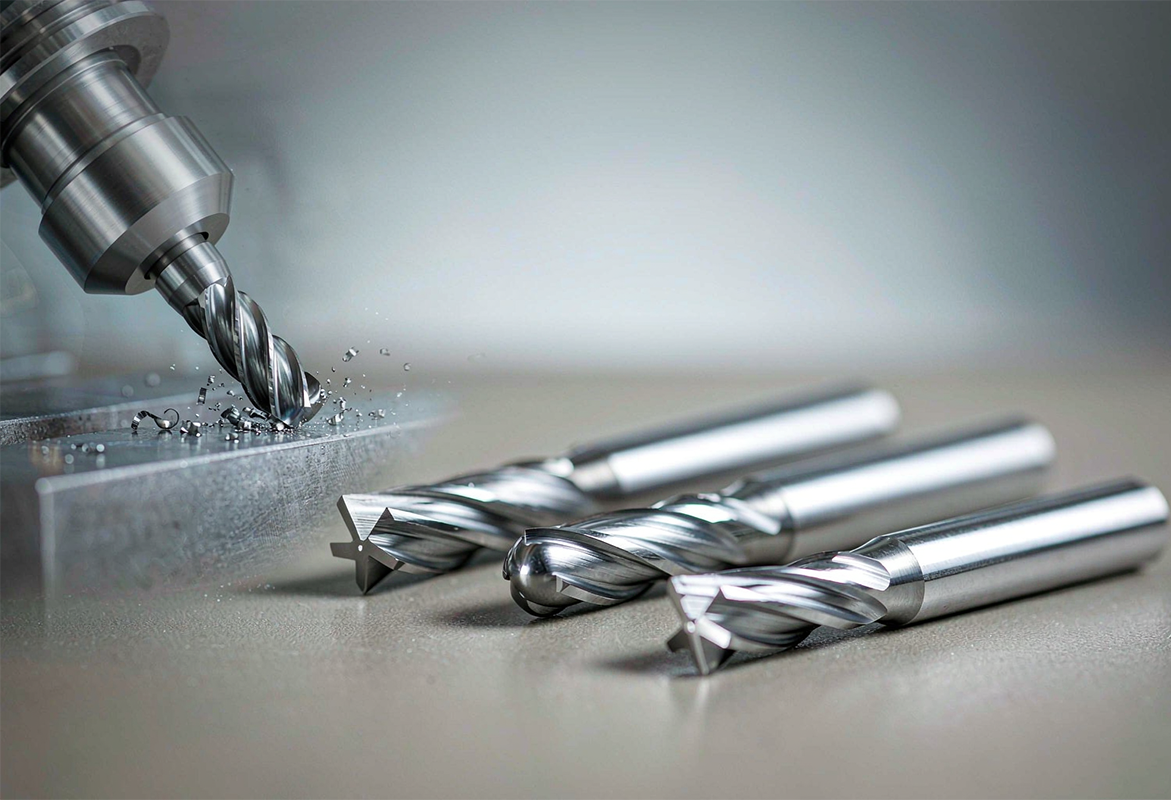
Alat milling CNC presisi adalah alat potong berputar yang digunakan pada mesin milling yang dikendalikan komputer untuk menghilangkan material dari benda kerja dengan akurasi yang terkendali dan dapat diulang. Alat ini mencakup end mill karbida padat, pemotong ball nose, pemotong radius sudut, end mill roughing dan finishing, serta pemotong milling face, masing-masing dibentuk untuk tugas pemotongan yang berbeda. Yang membedakan alat presisi dari alat serbaguna bukanlah satu fitur tunggal melainkan kombinasi kualitas substrat, geometri, lapisan, dan parameter pemotongan di mana alat tersebut dijalankan.
Bagi pembeli internasional, pertanyaan praktisnya tetap sama: jenis pemotong mana yang sesuai dengan geometri bagian, substrat dan lapisan mana yang cocok dengan bahan benda kerja, toleransi dan permukaan akhir seperti apa yang secara realistis dapat dicapai, dan bagaimana jumlah alur serta jangkauan alat memengaruhi stabilitas. Artikel ini menjawab pertanyaan-pertanyaan tersebut satu per satu, menggunakan praktik pemesinan yang diterima secara luas daripada klaim pemasaran.
Jenis dan Aplikasi Pemotong Milling CNC
Setiap keluarga pemotong menyelesaikan masalah pemesinan yang berbeda, dan mencocokkan keluarga dengan operasi adalah keputusan pemilihan pertama.
- End mill persegi memiliki ujung potong datar dengan sudut tajam 90 derajat. Ini adalah keluarga paling serbaguna dan digunakan untuk slotting, side milling, pemesinan kantong (pocket), dan milling serba guna di mana sudut bersih diperlukan.
- End mill ball nose memiliki ujung potong membulat. Ini adalah pilihan standar untuk kontur 3D, pekerjaan cetakan dan die, fillet, dan permukaan melengkung yang kompleks, di mana kontak titik menghasilkan transisi yang lebih halus.
- End mill radius sudut menggabungkan ujung datar dengan radius kecil di sudut. Radius tersebut mendistribusikan gaya pemotongan ke area yang lebih luas, sehingga pemotong ini tahan terhadap chipping dan bertahan lebih lama daripada end mill persegi pada pemotongan tugas berat dan produksi jangka panjang.
- End mill roughing menggunakan tepi potong bergerigi untuk memecah chip menjadi potongan kecil. Alat ini menghilangkan volume material besar dengan cepat pada gaya pemotongan yang dikurangi dan menyiapkan benda kerja untuk finishing.
- End mill finishing memprioritaskan kualitas permukaan dan akurasi dimensi, biasanya dengan tepi yang lebih halus dan jumlah alur yang lebih tinggi, serta digunakan pada pass terakhir.
- Pemotong milling face menutupi diameter lebar dengan beberapa tepi dan memproses permukaan datar besar secara efisien, seperti menghadap plat atau datum rumah sebelum pemesinan lebih lanjut.
Kesalahan pemilihan umum adalah memilih berdasarkan diameter saja. Diameter penting, tetapi jumlah alur, panjang alur, geometri sudut, dan lapisan menentukan apakah alat benar-benar berkinerja dalam operasi yang dimaksudkan.
End Mill Karbida untuk Milling CNC: Karbida vs HSS
Keputusan substrat sebagian besar bergantung pada karbida padat versus baja kecepatan tinggi (HSS). Karbida padat, yang disinter dari butiran karbida tungsten dengan pengikat kobalt, secara signifikan lebih keras dan lebih kaku daripada HSS. Kekakuannya yang lebih tinggi mengurangi defleksi alat, yang secara langsung mendukung akurasi dimensi yang lebih ketat dan dinding yang lebih lurus. Karbida juga tahan terhadap kecepatan pemotongan yang jauh lebih tinggi, yang mempersingkat waktu siklus dalam pemesinan produksi.
| Properti | Baja Kecepatan Tinggi (HSS) | Karbida Padat |
|---|---|---|
| Kekerasan | Lebih rendah; melunak pada suhu pemotongan tinggi | Jauh lebih tinggi; mempertahankan tepi pada kecepatan tinggi |
| Kekakuan | Lebih rendah; lebih banyak risiko defleksi dan getaran | Kira-kira tiga kali lebih kaku; lebih sedikit defleksi |
| Ketangguhan | Lebih tinggi; tahan terhadap getaran dan pemotongan terputus | Lebih rendah; lebih rapuh, memerlukan penyiapan yang stabil |
| Penggunaan terbaik | Material lunak, prototipe, produksi jangka pendek, mesin yang kurang kaku | Material keras, pemesinan kecepatan tinggi, produksi presisi |
| Pengasahan ulang | Mudah dan murah | Kemungkinan; pengasahan dan pelapisan ulang lebih mahal |
Karbida lebih mahal per alat daripada HSS, tetapi dalam pemesinan volume tinggi atau material keras, umur alat yang lebih lama dan kecepatan pemotongan yang lebih tinggi biasanya menghasilkan biaya per bagian yang lebih rendah. HSS tetap menjadi pilihan masuk akal untuk material lunak, produksi jangka pendek, dan mesin yang kurang kaku.
Pemilihan Lapisan End Mill: TiAlN, AlTiN, DLC, dan Lainnya
Lapisan adalah lapisan keras tipis yang diterapkan melalui proses PVD atau CVD. Lapisan ini meningkatkan kekerasan permukaan, mengurangi gesekan, dan melindungi substrat dari panas pemotongan, yang memperpanjang umur alat dan menstabilkan kinerja pada kecepatan yang lebih tinggi.
- TiN (titanium nitrida) adalah lapisan serbaguna untuk material besi dengan ketahanan panas sedang.
- TiAlN dan AlTiN membentuk lapisan aluminium oksida pelindung pada suhu tinggi, yang menjadikannya pilihan umum untuk baja karbon, baja paduan, baja tahan karat, dan baja yang dikeraskan pada kecepatan sedang dan tinggi.
- AlCrN dan TiSiN cocok untuk baja tahan karat dan paduan suhu tinggi seperti Inconel dan titanium, di mana panas dan keausan parah.
- Lapisan ZrN dan DLC, serta alat tanpa lapisan dengan alur dipoles cermin, adalah pilihan yang tepat untuk aluminium dan paduan non-besi lainnya, karena gesekan rendah mereka menekan built-up edge.
Dua peringatan penting dalam praktik. Pertama, lapisan yang mengandung aluminium seperti TiAlN dan AlTiN bereaksi secara kimiawi dengan benda kerja aluminium, menyebabkan chip menempel pada tepi, jadi lapisan ini tidak boleh digunakan pada paduan non-besi. Kedua, lapisan tidak dapat mengkompensasi substrat yang lemah, kekakuan yang tidak mencukupi, atau parameter pemotongan yang salah; lapisan hanya memperpanjang kinerja ketika kondisi dasar sudah benar.
Toleransi dan Permukaan Akhir Milling CNC
Milling CNC standar pada peralatan yang terawat baik biasanya mempertahankan toleransi dimensi dalam kisaran sekitar ±0,05 mm hingga ±0,13 mm. Toleransi yang lebih ketat, umumnya sekitar ±0,01 mm, dapat dicapai dengan peralatan milling presisi standar ketika kontrol proses ketat: penahan kerja yang stabil, overhang alat minimal, parameter pemotongan terkontrol, dan manajemen keausan alat yang konsisten. Hasil ultra-presisi di bawah kisaran tersebut memerlukan peralatan dan kondisi khusus.
Permukaan akhir mengikuti logika yang sama. Di bawah parameter yang dioptimalkan, permukaan milling presisi dapat mencapai Ra 0,8 μm atau lebih baik langsung dari proses pemotongan, mengurangi atau menghilangkan pemolesan sekunder. Faktor-faktor utama meliputi feed per gigi, step-over, geometri alat, gesekan lapisan, dan strategi pendingin. Kecepatan pemotongan berlebihan atau overhang alat berlebihan meningkatkan getaran dan panas, dan keduanya menurunkan akurasi serta permukaan akhir.
Pembeli juga harus menghindari penetapan spesifikasi yang berlebihan. Toleransi ketat umum pada fitur non-fungsional melipatgandakan waktu siklus tanpa meningkatkan kinerja perakitan; penetapan ketat sebaiknya diperuntukkan untuk lubang fungsional, permukaan penyegel, dan fitur penyambung.
Panduan Jumlah Alur End Mill
Jumlah alur mengontrol keseimbangan antara ruang chip dan kepadatan tepi.
- Pemotong dua alur menawarkan saluran chip besar. Mereka cocok untuk aluminium dan material lunak serta lengket lainnya di mana evakuasi chip menjadi dominan.
- Pemotong tiga alur menyeimbangkan penghilangan material lebih cepat dengan permukaan akhir yang lebih baik dan merupakan pilihan tengah fleksibel untuk pekerjaan aluminium.
- Pemotong empat alur atau lebih tinggi menyediakan lebih banyak tepi potong dan kekakuan inti yang lebih besar. Mereka cocok untuk baja dan paduan lebih keras, dan jumlah alur tinggi lebih disukai pada pass finishing di mana beban chip ringan dan kualitas permukaan paling penting.
Sudut heliks bekerja bersama jumlah alur: sudut heliks lebih tinggi sekitar 35–45 derajat meningkatkan evakuasi chip pada material lunak, sementara sudut lebih rendah sekitar 10–30 derajat mengurangi getaran pada material lebih keras.
End Mill Roughing vs Finishing
Roughing dan finishing adalah pekerjaan yang berbeda, dan menggunakan satu pemotong untuk keduanya biasanya mengompromikan kedua hasil. End mill roughing menghilangkan sebagian besar stok dengan cepat dengan tepi bergerigi dan gaya pemotongan berkurang, meninggalkan kelonggaran seragam kecil untuk pass berikutnya. Hasilnya adalah kecepatan, bukan kualitas permukaan. End mill finishing kemudian melakukan pemotongan ringan untuk mencapai dimensi akhir dan permukaan akhir yang diperlukan, menggunakan jumlah alur lebih tinggi dan geometri lebih halus.
Memisahkan kedua tahap juga melindungi akurasi. Alat finishing yang dimulai pada stok berat aus tidak merata, dan keausan alat mengubah geometri pemotongan aktual, yang muncul sebagai penyimpangan dimensi di seluruh batch. Merencanakan roughing dan finishing sebagai operasi terpisah dengan alat khusus menjaga pass akhir dapat diprediksi.
Pemilihan Pemotong Milling Berdasarkan Material Benda Kerja
Material benda kerja menentukan geometri, substrat, dan lapisan secara bersamaan.
- Aluminium dan paduan non-besi: tepi potong tajam, permukaan dipoles atau non-reaktif, dan geometri dua atau tiga alur untuk evakuasi chip. Hindari lapisan TiAlN dan AlTiN.
- Baja karbon dan paduan: karbida padat berlapis, biasanya TiAlN atau AlTiN, dengan empat alur atau lebih dan geometri tepi kuat.
- Baja tahan karat: geometri karbida tangguh dengan lapisan tahan panas seperti AlCrN atau AlTiN, kecepatan sedang, dan kontrol panas andal untuk menahan pengerasan kerja dan built-up edge.
- Titanium dan paduan suhu tinggi: penyiapan kaku, lapisan tahan panas seperti AlCrN atau TiSiN, kecepatan pemotongan rendah, dan kontrol beban chip yang hati-hati.
- Baja yang dikeraskan: substrat karbida kekerasan tinggi dengan lapisan kelas TiAlN atau TiSiN dan penjepitan stabil serta getaran rendah.
Verifikasi praktis sebelum pembelian adalah mengonfirmasi empat item: material, operasi, geometri yang diperlukan, dan persyaratan permukaan akhir, lalu mencocokkan jumlah alur, lapisan, substrat, dan jangkauan dengan item tersebut. Ketika melibatkan dinding tipis atau toleransi ketat, prioritaskan kekakuan daripada kecepatan pemotongan maksimum.
Poin Penting untuk Pembeli Alat Milling CNC Presisi
Presisi dalam milling CNC berasal dari keputusan yang cocok, bukan dari spesifikasi tunggal mana pun: keluarga pemotong yang tepat untuk operasi, substrat dan lapisan yang tepat untuk material, jumlah alur yang sesuai dengan beban chip, serta parameter pemotongan dan penahan kerja yang menjaga defleksi dan panas terkendali. Pembeli yang mendefinisikan material, operasi, geometri, dan persyaratan permukaan akhir terlebih dahulu dapat membandingkan pemasok berdasarkan seberapa baik setiap alat memenuhi persyaratan tersebut, bukan hanya berdasarkan harga.
Untuk pembeli yang meminta rekomendasi dari pemasok alat, permintaan paling berguna mencakup material benda kerja, operasi pemesinan, dan toleransi atau permukaan akhir target, bersama dengan informasi kekakuan mesin. Dengan masukan ini, pemasok dapat mencocokkan substrat, lapisan, jumlah alur, dan jangkauan alat dengan aplikasi aktual, bukan hanya memberikan penawaran berdasarkan ukuran.


