Produsen Alat Pemotong Karbida: Nilai, Proses Manufaktur, dan Evaluasi Pemasok
News Details
Apa Sebenarnya Tugas Produsen Alat Potong Karbida
Seorang produsen alat potong karbida mengubah bubuk tungsten karbida menjadi alat potong jadi: end mill, mata bor, reamer, insert, dan alat berbentuk khusus yang digunakan dalam pengerjaan logam, pembuatan cetakan, serta pemesinan otomotif dan kedirgantaraan. Di balik deskripsi sederhana itu terdapat dua kapabilitas yang sangat berbeda. Yang pertama adalah metalurgi serbuk — meracik, menekan, dan mensinter substrat karbida tersemen. Yang kedua adalah pembuatan alat presisi — mengasah flute dan tepi, mengaplikasikan lapisan, serta memverifikasi geometri pada toleransi tingkat mikron.
Memahami kapabilitas ini penting bagi pembeli karena tidak semua pemasok melakukan setiap tahap secara mandiri. Beberapa produsen membeli blanko batang yang telah disinter dan berfokus pada pengasahan serta pelapisan; lainnya mengendalikan seluruh proses dari serbuk hingga tepi potong jadi. Kedua model tidak serta-merta lebih baik, namun pembagian tanggung jawab menentukan siapa yang menjawab ketika satu batch gagal, dan itulah yang artikel ini bantu evaluasi oleh pembeli.
Bagaimana Alat Potong Karbida Diproduksi
Rute produksi adalah proses metalurgi serbuk yang mapan dengan lima tahapan.
- Persiapan serbuk. Serbuk tungsten karbida (WC) dicampur dengan serbuk pengikat kobalt (Co) dan, untuk beberapa grade, penambahan kecil karbida lain. Campuran ini digiling basah di ball mill untuk dispersi seragam, kemudian dikeringkan dengan semprotan menjadi butiran yang mengalir bebas.
- Penekanan. Serbuk berbutir ditekan menjadi bentuk dengan penekanan cetak atau penekanan isostatik. Pada tahap ini benda tertekan bersifat rapuh — sering disamakan dengan kapur — dan disebut green compact.
- Penyinteran. Benda tertekan disinter di tungku vakum atau hot-isostatic-pressing (HIP), biasanya pada sekitar 1350–1500 °C. Kobalt meleleh dan mengikat butiran WC, serta bagian menyusut sekitar 18–20% dalam dimensi linear, sehingga pengendalian penyusutan menjadi inti dari akurasi dimensi.
- Pengasahan. Blanko yang telah disinter, kini hampir sekeras intan, diasah pada pengasah alat CNC multi-sumbu dengan roda intan. Geometri flute, sudut rake, sudut relief, dan runout ditetapkan di sini; diameter shank biasanya diasah hingga toleransi h5 atau h6.
- Pelapisan dan persiapan tepi. Lapisan PVD tipis, biasanya setebal beberapa mikron, diaplikasikan setelah edge honing atau persiapan tepi lain untuk meningkatkan kekerasan, ketahanan panas, dan performa anti-lengket.
Setiap tahap menambah nilai dan setiap tahap dapat memperkenalkan variasi. Oleh karena itu, pembeli yang mengevaluasi produsen tidak hanya melihat alat akhir tetapi juga bagaimana setiap tahap dikendalikan.
Grade Tungsten Karbida: Ukuran Butir dan Kadar Kobalt
Karakter performa suatu grade karbida terutama ditentukan oleh dua variabel: kadar kobalt dan ukuran butir WC. Kobalt memberikan ketangguhan; WC memberikan kekerasan dan ketahanan aus. Kadar kobalt lebih rendah dan butir lebih halus mendorong kekerasan serta ketahanan aus naik; kadar kobalt lebih tinggi dan butir lebih kasar meningkatkan ketahanan terhadap chipping dan benturan.
| Kelas grade | Ukuran butir WC khas | Kadar kobalt khas | Arah aplikasi khas |
|---|---|---|---|
| Halus / submikron | 0,4–0,8 μm | 8–12% | Baja umum dan besi cor; tepi halus untuk finishing |
| Sangat halus | 0,2–0,4 μm | 8–10% | Baja keras, titanium, alat berdiameter mikro |
| Tangguh kaya kobalt | 0,8–1,0 μm | 12–15% | Pemotongan interupsi berat, roughing, setup tidak stabil |
Sampel kekerasan pada alat jadi umumnya berada dalam rentang HRA 88–93, dan pemeriksaan metalografis memverifikasi porositas serta distribusi butir. Pembeli tidak perlu menjadi metalurgis, namun meminta pemasok menyatakan ukuran butir, kadar kobalt, dan aplikasi yang dimaksud untuk setiap grade merupakan permintaan yang wajar dan informatif.
Pemeriksaan Kualitas Alat Karbida dan Keterlacakan Batch
Kualitas pada perkakas karbida dibuktikan melalui pengukuran, bukan dari penampilan. Sistem inspeksi produsen yang mampu biasanya mencakup:
- Kontrol masuk dan dalam proses — laporan uji batch untuk bubuk karbida atau stok batang, serta pemantauan proses kondisi penekanan dan penyinteran.
- Pemeriksaan geometri — mikrometer laser dan inspeksi optik otomatis membandingkan diameter potong, sudut rake, sudut relief, dan sudut helix terhadap spesifikasi yang disetujui; mikrometer manual saja tidak dapat memverifikasi geometri helix variabel.
- Kontrol runout — total indicator runout memengaruhi bagaimana beban potong dibagi antar flute; runout berlebih memusatkan beban pada satu tepi dan memperpendek umur alat secara tajam.
- Verifikasi pelapisan — pemeriksaan ketebalan dan daya rekat lapisan, karena parameter pelapisan memengaruhi ketajaman tepi serta umur aus.
- Dokumentasi — laporan inspeksi barang pertama untuk alat baru atau khusus, sertifikat kualitas tingkat batch untuk produksi ulang, serta catatan yang memungkinkan satu batch ditelusuri kembali melalui produksi.
Satu peringatan tentang sertifikat: sertifikat ISO 9001 menegaskan sistem manajemen kualitas terstruktur. Sertifikat itu dengan sendirinya tidak menjamin tanpa cacat pada batch tertentu, itulah sebabnya catatan inspeksi tingkat produk sama pentingnya dengan sertifikasi tingkat sistem.
Alat Karbida Khusus untuk Aplikasi OEM
Katalog standar tidak dapat mencakup setiap fitur bagian. Rongga dalam, profil bertingkat, operasi gabungan, dan radius non-standar sering kali membenarkan alat khusus atau termodifikasi, dan di sinilah kemampuan teknik produsen terlihat.
Proses khusus yang disiplin berjalan dalam gerbang: peninjauan gambar, di mana material, geometri, datum, toleransi, dan titik inspeksi kritis disepakati; persetujuan sampel, dengan catatan pengukuran dan uji mesin yang representatif; pesanan pilot, yang memeriksa pengulangan melampaui satu sampel tunggal; dan pasokan ulang, dipesan terhadap revisi gambar yang dibekukan dengan pemberitahuan perubahan yang disepakati di muka. Pembeli juga harus memperjelas siapa yang memiliki setiap keputusan desain — pembeli dapat menentukan bagian akhir sementara produsen mengusulkan geometri potong, dan kedua pihak harus menyetujui gambar alat akhir sebelum produksi.
Kriteria Evaluasi Pemasok Alat Potong Karbida
Memenuhi syarat pemasok menjadi lebih mudah ketika evaluasi terstruktur. Titik periksa di bawah mencerminkan praktik umum dalam tinjauan sumber daya.
| Area evaluasi | Apa yang diperiksa | Mengapa penting |
|---|---|---|
| Kepemilikan proses | Tahap mana yang dilakukan sendiri: pengasahan, pelapisan, inspeksi akhir | Memperjelas siapa yang bertanggung jawab ketika satu batch gagal |
| Kontrol material | Spesifikasi grade dan laporan uji batch untuk blanko | Blanko tidak konsisten menghasilkan umur alat yang tidak dapat diprediksi |
| Kemampuan pengasahan | Peralatan pengasahan CNC dan kompensasi keausan roda | Menjaga geometri tetap konsisten selama satu produksi |
| Metrologi | Inspeksi optik atau laser ditambah pelaporan batch | Mengubah klaim kualitas menjadi catatan yang dapat diverifikasi |
| Keandalan pasokan | Waktu tunggu, kapasitas cadangan, keterlacakan pemesanan ulang | Melindungi jadwal produksi pada permintaan puncak |
| Dukungan aplikasi | Analisis kegagalan dan rekomendasi parameter | Menyelesaikan masalah keausan dini daripada menyalahkan setup |
Uji mesin terkendali tetap merupakan bukti terkuat. Material, mesin, holder, dan aturan pengukuran yang tetap, dicatat pada beberapa alat dan lot, mengungkap konsistensi dengan cara yang tidak dapat dilakukan oleh satu sampel sempurna.
Karbida Padat vs Insert Karbida Indexable
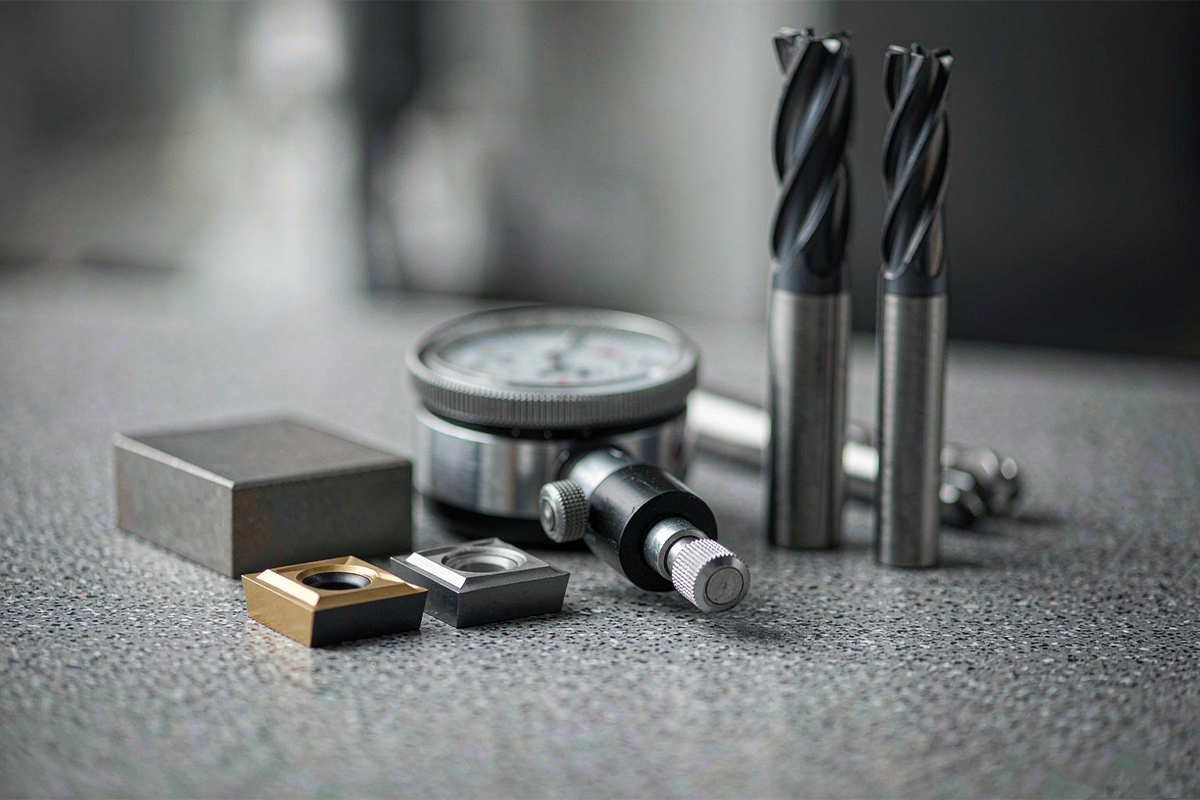
Kedua format menggunakan karbida tersemen, tetapi cocok untuk pekerjaan berbeda. Insert indexable adalah ujung potong yang dapat diganti dan dijepit ke dalam holder; ketika satu tepi aus, insert diputar atau diganti, yang cocok untuk diameter lebih besar, pembubutan, dan facing volume tinggi di mana ekonomi tepi penting. Alat karbida padat diasah dari satu blanko tunggal; mereka menawarkan kekakuan lebih tinggi, cocok untuk diameter lebih kecil dan geometri kompleks seperti end mill serta mata bor, dan mempertahankan tepi lebih tajam serta presisi untuk finishing.
Keputusan praktis mengikuti operasi: di mana frekuensi penggantian tepi dan kekakuan badan alat mendominasi, perkakas indexable sering menang; di mana presisi geometri, diameter kecil, atau tepi finishing tajam mendominasi, karbida padat biasanya lebih sesuai.
Biaya Alat Karbida per Bagian
Harga satuan adalah pembanding yang lemah untuk perkakas karbida karena alat dengan umur berbeda menghasilkan jumlah output berbeda. Pemeriksaan impas sederhana membantu: jika Alat A menghasilkan sejumlah bagian yang dapat diterima, Alat B harus bertahan lebih lama secara proporsional dengan premi harganya — umur yang diperlukan sama dengan umur Alat A dikalikan rasio harga Alat B terhadap harga Alat A. Di bawah umur impas itu, alat yang lebih murah menang pada biaya langsung; di atasnya, alat premium yang menang.
Biaya perkakas langsung hanyalah sebagian dari gambaran. Waktu mesin per bagian, frekuensi penggantian alat, risiko buang, dan waktu henti akibat kegagalan tak terduga semuanya termasuk dalam perbandingan. Alat yang sedikit lebih mahal namun berjalan dengan dapat diprediksi sering kali menurunkan total biaya per bagian baik bahkan ketika harga belinya lebih tinggi.
Poin Penting bagi Pembeli
Produsen alat potong karbida yang mampu ditentukan oleh tahap proses terkendali, spesifikasi grade yang dinyatakan, catatan inspeksi yang dapat diverifikasi, dan penanganan pekerjaan khusus yang disiplin. Pembeli yang menanyakan tahap mana yang dilakukan sendiri, meminta dokumentasi grade dan batch, serta memvalidasi performa melalui uji terkendali mengumpulkan bukti yang diperlukan untuk membandingkan pemasok berdasarkan total biaya per bagian baik daripada hanya harga satuan.


