Mata Pisau End Mill Slot T Kustom: Dimensi, Urutan Pemesinan, dan Cara Memesan Sesuai Gambar Teknik
News Details
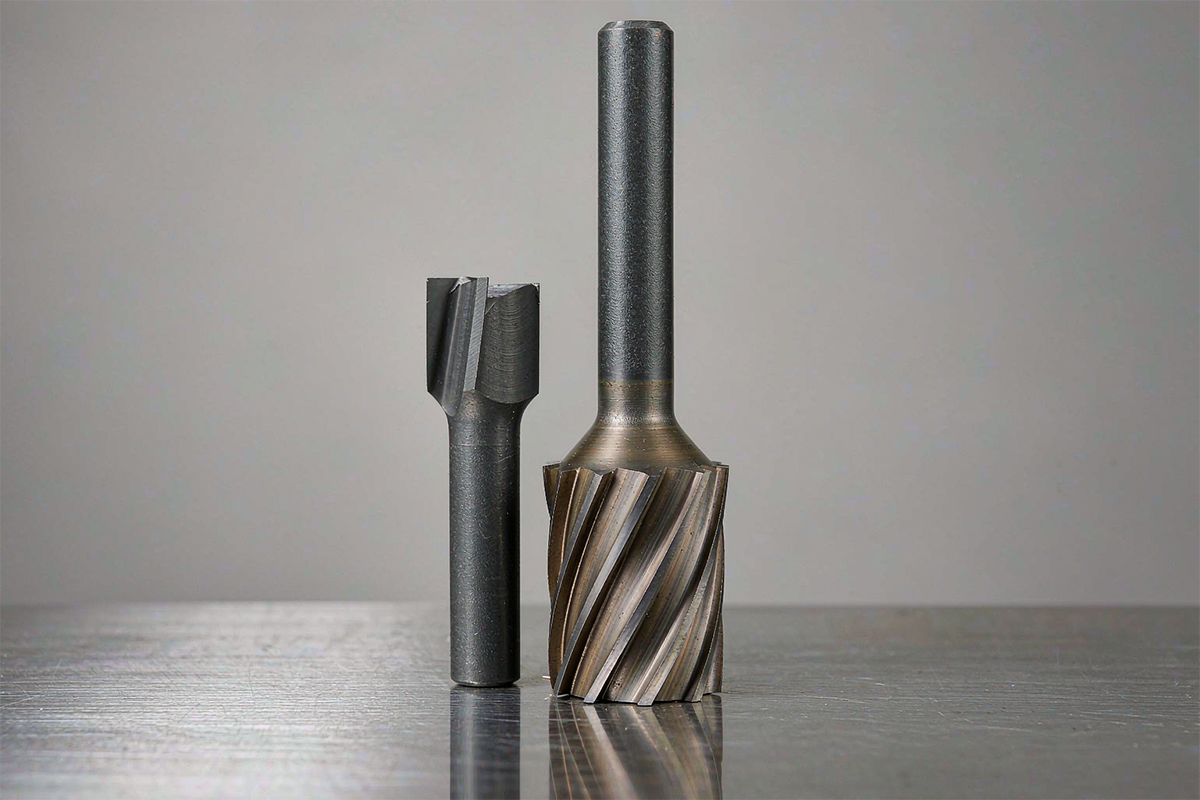
Apa Itu Custom T Slot End Mill?
Custom T slot end mill adalah jenis cutter milling yang dibuat untuk membentuk bagian undercut yang lebih lebar pada alur berbentuk T — bagian yang berada di bawah bukaan yang lebih sempit. Geometrinya mudah dikenali: memiliki shank berbentuk silinder, leher berdiameter lebih kecil, dan kepala pemotong yang lebih lebar di ujungnya. Kepala pemotong digunakan untuk memotong undercut sesuai lebar dan tinggi yang diinginkan, sedangkan leher yang berdiameter kecil dapat melewati bukaan di atasnya tanpa menyentuh dinding yang sudah selesai dikerjakan.
Ukuran standar dari katalog biasanya sudah mencakup banyak jenis alur yang umum digunakan, namun komponen yang diproduksi seringkali tidak sesuai dengan katalog tersebut. Lebar alur yang tidak standar, tinggi alur yang tidak biasa, kondisi rongga leher yang sempit, persyaratan kedalaman jangkauan yang jauh, fitur berukuran inci, atau detail sudut seperti chamfer dan radius, semuanya memerlukan alat yang dibuat khusus untuk komponen tersebut, bukan menyesuaikan komponen dengan alat yang tersedia. Itulah definisi kerja dari custom T slot end mill: diameter kepala, lebar pemotongan, diameter leher, panjang leher, shank, dan panjang keseluruhan alat diproduksi berdasarkan penampang alur dan kondisi pemesinan milik pelanggan, bukan dipilih dari daftar ukuran yang sudah ditetapkan.
Artikel ini menjelaskan bagaimana alat ini ditentukan spesifikasinya, bagaimana urutan pemesinan dilakukan, informasi apa saja yang dibutuhkan untuk pemesanan khusus, dan bagaimana alat ini berbeda dari alat sejenis dalam keluarga pemesinan alur.
Dimensi T Slot End Mill dan Jarak Bebas Leher
Pemilihan alat dimulai dari lima dimensi, dan setiap dimensi menjawab pertanyaan yang berbeda terkait alur.
| Dimensi | Yang dicocokkan | Mengapa penting |
|---|---|---|
| Diameter kepala | Lebar undercut dan lubang masuk | Kepala alat harus mampu menghasilkan lebar undercut akhir yang tepat dan masih dapat masuk melalui jalur akses |
| Ketebalan kepala (lebar pemotongan) | Tinggi alur antara permukaan atas dan bawah | Menentukan ukuran aksial undercut dalam satu kali pemotongan; jika terlalu tipis, diperlukan beberapa kali pemotongan bertingkat |
| Diameter leher | Lebar lubang alur, dengan jarak bebas samping | Leher alat harus memberikan jarak bebas dari dinding lubang sepanjang jalur pemotongan, bukan hanya saat masuk |
| Jangkauan (panjang leher) | Kedalaman undercut dari permukaan referensi | Menempatkan kepala alat dengan benar; titik referensi yang digunakan pada gambar alat harus sesuai dengan gambar komponen |
| Shank dan panjang keseluruhan | Jenis holder dan proyeksi yang dapat digunakan | Menentukan kekakuan dan apakah alat yang terpasang dapat menjangkau fitur yang diinginkan tanpa terjadi tabrakan |
Dua pemeriksaan sering terlewatkan. Pertama, toleransi kepala dan jarak bebas leher memiliki tujuan yang berbeda dan harus diperiksa secara terpisah: pengukuran ukuran kepala saja tidak membuktikan bahwa leher alat memberikan jarak bebas yang cukup terhadap lubang. Kedua, dimensi jangkauan diukur ke titik referensi yang tertera pada gambar alat; dimensi ini tidak dapat dipertukarkan dengan ketebalan kepala atau dengan panjang leher yang dipilih secara bebas. Pemotong alur-T yang umum di pasaran memiliki diameter kepala mulai dari sekitar 3 hingga 20 mm dengan lebar pemotongan sekitar 0,5 hingga 8 mm, dan produksi khusus dapat melampaui rentang tersebut ke kedua arah.
Bagaimana Cara Membuat Alur T: Buat Alur Pilot Terlebih Dahulu
Pemotong alur-T tidak dapat masuk ke dalam material padat secara langsung seperti halnya slot drill. Kepala pemotong yang lebih lebar tidak memiliki jalur masuk ke dalam benda kerja sebelum terdapat lubang masuk, jadi urutan standar terdiri dari dua tahap.
Tahap pertama membuat alur pilot — yaitu bukaan yang sempit — menggunakan end mill berbentuk persegi atau slot drill dengan ukuran yang sesuai dengan lebar bukaan dan kedalaman minimal sama dengan alur-T akhir. Tahap kedua memasukkan T slot end mill: kepala alat menjangkau ke bawah bukaan dan membentuk undercut dengan pemotongan radial, sedangkan leher alat bergerak di dalam alur pilot. Pada komponen yang salah satu ujung fiturnya terbuka, kepala alat dapat masuk dari sisi terbuka tersebut, dan alur pilot dapat dipersingkat atau bahkan dihilangkan — tetapi hal ini harus dipastikan pada komponen sebenarnya, bukan diasumsikan begitu saja.
Urutan ini memiliki konsekuensi praktis. Lebar alur pilot menentukan diameter leher maksimum, yang selanjutnya membatasi diameter kepala dan kekakuan alat; bukaan yang lebih lebar memungkinkan leher yang lebih kuat dan pemotongan yang lebih stabil. Kedalaman alur harus diperiksa sebelum tahap undercut, karena posisi kepala alat ditentukan oleh dasar alur pilot. Dan karena kepala alat memotong pada bagian tepi luar serta kedua sisi dalam ruang yang terbatas, maka climb milling dengan engagement yang dikurangi dan evakuasi serpihan yang efektif akan menjamin beban kerja tetap mudah diprediksi.
Persyaratan Gambar Teknis untuk Custom T Slot End Mill
Pesanan khusus hanya sebaik informasi yang mendasarinya. Penawaran yang paling bermanfaat mencakup empat kelompok detail.
- Gambar potongan melintang alur. Gambaran penampang yang menunjukkan lebar bukaan, lebar undercut, tinggi alur, dan kedalaman dari permukaan referensi yang telah ditentukan, dengan toleransi pada dimensi pemotongan yang dinyatakan secara terpisah dari dimensi jarak bebas.
- Informasi masuk. Apakah salah satu ujung alur terbuka, lebar dan kedalaman alur pilot, serta perlengkapan pemasangan atau dinding di sekitarnya yang membatasi jalur alat. Gambar tampilan masuk yang singkat dapat mencegah sebagian besar kesalahan ukuran.
- Material dan kondisi benda kerja. Paduan, kekerasan, dan apakah pemotongan berlangsung terus menerus atau terputus, karena hal-hal ini menentukan material dasar, geometri, dan lapisan pelapis.
- Konteks pemesinan. Mesin dan jenis holder, proyeksi alat yang diharapkan, ketersediaan cairan pendingin, dan target jumlah produksi batch. Informasi kekakuan menjadi lebih penting daripada ukuran nominal saat leher alat panjang.
Dengan masukan ini, pemasok dapat mengusulkan dimensi kepala, leher, dan jangkauan berdasarkan penampang sebenarnya, memastikan toleransi mana yang berfungsi, dan memberikan penawaran harga yang realistis. Alur proses khusus yang teratur kemudian akan melalui tinjauan gambar, persetujuan sampel dengan catatan pengukuran, jumlah uji coba untuk memeriksa pengulangan proses, dan pasokan berkelanjutan berdasarkan revisi gambar yang telah disetujui. Pembeli yang menyebutkan titik inspeksi — misalnya diameter kepala, ketebalan kepala, dan runout leher — pada tahap permintaan penawaran akan menerima alat yang dapat diperiksa saat tiba, bukan hanya sekadar dipuji.
Perbedaan T Slot End Mill untuk Aluminium dan Baja
Material mengubah alat sebelum mengubah hal lainnya.
Untuk aluminium dan paduan non-ferrous lainnya, prioritas utamanya adalah mata potong yang tajam dan ruang yang luas untuk serpihan. Kepala alat dengan dua atau tiga flute yang permukaannya dipoles, atau versi berlapis DLC di mana masa pakai mata potong menjadi perhatian utama, mampu mengeluarkan serpihan besar dan lengket yang dihasilkan aluminium. Lapisan yang mengandung aluminium seperti TiAlN dan AlTiN harus dihindari pada benda kerja berbahan aluminium: komposisi kimia lapisan tersebut akan bereaksi dengan material benda kerja dan mempercepat terbentuknya built-up edge serta pengelasan serpihan.
Untuk baja karbon, baja paduan, dan baja tahan karat, material padatan karbida berlapis adalah pilihan utama. Lapisan AlTiN atau TiSiN dapat menangani suhu pemotongan, dan empat flute atau lebih memberikan dukungan pada mata potong serta hasil akhir yang dibutuhkan material yang lebih keras, dengan konsekuensi ruang serpihan yang lebih sempit — hal ini dapat diterima karena serpihan baja lebih kecil dan lebih mudah dipotong. Baja tahan karat menambah perilaku pengerasan kerja, jadi kecepatan pemotongan harus dijaga cukup tinggi untuk memotong daripada bergesekan, dan pengendalian panas dengan cairan pendingin atau semburan udara sama pentingnya dengan pemilihan lapisan pelapis.
Di antara keduanya, kecepatan potong berbeda lebih besar daripada geometrinya: aluminium dikerjakan dengan kecepatan tinggi, baja dengan kecepatan yang jauh lebih rendah, dan baja yang sudah dikeraskan dengan kecepatan yang lebih rendah lagi serta diperkuat pada bagian mata potong. Oleh karena itu, menyebutkan material pada saat permintaan penawaran bukanlah formalitas — hal ini mengubah alat yang akan dibuat.
Perbedaan Antara Pemotong T Slot, Dovetail, dan Woodruff
Tiga pemotong khusus membentuk tiga jenis undercut yang berbeda, dan ketiganya tidak dapat dipertukarkan meskipun siluetnya terlihat serupa.
- Pemotong T-slot menghasilkan undercut berbentuk persegi panjang di bawah bukaan yang lebih sempit — profil klasik meja mesin dan perlengkapan penjepit, dipotong setelah alur pilot.
- Pemotong dovetail menghasilkan dinding undercut miring yang saling mengunci untuk rel geser, alur penempatan, dan detail perlengkapan. Sudut pada alat harus sesuai dengan sudut pada komponen, dan kepala yang lebih lebar memerlukan perencanaan jalur masuk yang sama dengan alat T-slot.
- Pemotong keyseat Woodruff menghasilkan tempat duduk setengah lingkaran untuk kunci Woodruff pada poros. Kepala berbentuk piringannya menyerupai kepala T-slot kecil, namun geometri kunci dan tempat duduknya yang menentukan pemilihan.
Pelajaran yang dapat diambil bersama adalah bahwa diameter kepala, lebar pemotongan, jarak bebas leher, dan akses harus diperiksa terhadap penampang sebenarnya untuk jenis alat apa pun yang digunakan. Tampilan yang serupa tidak membuat alat-alat tersebut dapat dipertukarkan untuk fitur yang telah ditentukan.
Jumlah Flute dan Evakuasi Serpihan dalam Pemesinan T Slot
Pemotongan T-slot menjebak serpihan di tempat yang paling sulit untuk dibersihkan. Kepala alat memotong pada tiga sisi di dalam rongga yang ukurannya hampir sama dengan ukurannya sendiri, sehingga serpihan harus bergerak naik melalui flute, melewati alur pilot, dan keluar — atau serpihan tersebut akan terpotong kembali, panas menumpuk, dan mata potong rusak sebelum waktunya.
Jumlah flute adalah faktor utama yang dapat diatur. Semakin sedikit flute yang digunakan, semakin besar ruang untuk menampung serpihan, sehingga lebih cocok untuk pemesinan aluminium dan undercut dalam yang tertutup; empat flute atau lebih membuat kepala alat lebih kuat dan memberikan hasil akhir yang lebih baik untuk baja, di mana volume serpihan per gigi lebih kecil. Selain jumlah flute, tiga kebiasaan dapat membantu menjaga proses pemotongan tetap optimal: gunakan pemotongan radial daripada memotong selebar penuh, angkat atau tarik alat secara berkala untuk membersihkan rongga, dan arahkan cairan pendingin atau udara terkompresi ke area pemotongan agar serpihan keluar dan tidak berputar kembali. Overhang alat yang berlebihan akan memperburuk semua masalah tersebut, jadi jangkauan terpendek yang tetap dapat menjangkau bagian komponen adalah jangkauan yang tepat.
Perbedaan Antara Pemotong T Slot dari Karbida Padat dan Jenis Brazed
Dua jenis konstruksi yang mendominasi pasar, dan pilihannya tergantung pada ukuran dan tugas yang akan dilakukan.
Pemotong T-slot dari karbida padat digiling dari sepotong bahan karbida utuh. Alat ini menawarkan kekakuan tertinggi untuk diameter leher tertentu, menjaga geometri kepala secara presisi, dan cocok untuk diameter kecil hingga menengah yang biasanya menjadi fokus pekerjaan khusus. Keterbatasannya muncul pada diameter kepala yang besar, di mana badan karbida padat menjadi mahal dan leher tetap menentukan kekuatan keseluruhan.
Pemotong T-slot jenis brazed memiliki mata potong karbida yang terpasang pada badan baja yang lebih tangguh. Shank dan leher baja mampu meredam guncangan, konstruksi ini membuat alat berdiameter besar tetap terjangkau, dan penggantian mata potong dengan penggergajian ulang menjadi lebih mudah. Konsekuensinya adalah kekakuan di area leher yang lebih rendah dan akurasi geometri yang bergantung pada kualitas proses brazing dan penggergajian, yang membuat kontrol proses pemasok menjadi lebih penting, bukan sebaliknya.
Aturan praktis yang dapat diikuti: untuk diameter kepala di bawah sekitar 12–16 mm, karbida padat biasanya lebih unggul dalam hal kekakuan dan presisi; untuk ukuran meja mesin yang besar dan pemotongan berat yang terputus-putus, alat brazed yang dibuat dengan baik bisa menjadi pilihan yang lebih ekonomis dan lebih toleran.
Poin Penting bagi Pembeli Custom T Slot End Mill
Custom T slot end mill ditentukan oleh lima dimensi — diameter kepala, ketebalan kepala, diameter leher, jangkauan, dan shank — dan setiap dimensi harus diperiksa terhadap penampang alur, jalur masuk, dan holder secara bersamaan. Alur pilot dibuat pertama dalam proses pemesinan dan membatasi leher; material menentukan bahan dasar, lapisan pelapis, dan jumlah flute; dan pilihan konstruksi antara karbida padat dan jenis brazed tergantung pada ukuran kepala dan tugas yang akan dilakukan. Pembeli yang mengirimkan gambar penampang yang jelas, tampilan masuk, material, dan konteks mesin akan menerima alat yang sesuai dengan aplikasi yang dibutuhkan, bukan sekadar perkiraan dari daftar ukuran — serta alat yang dimensi kritisnya dapat diperiksa saat barang tiba.


